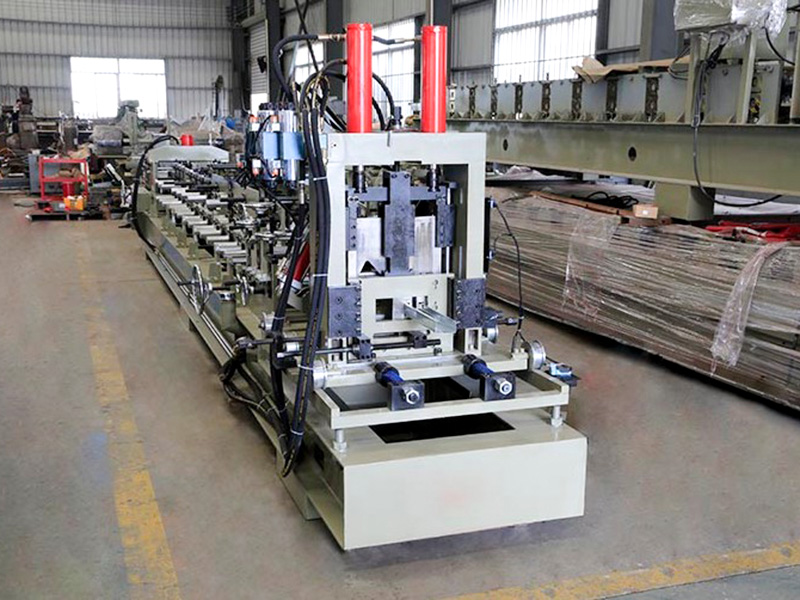
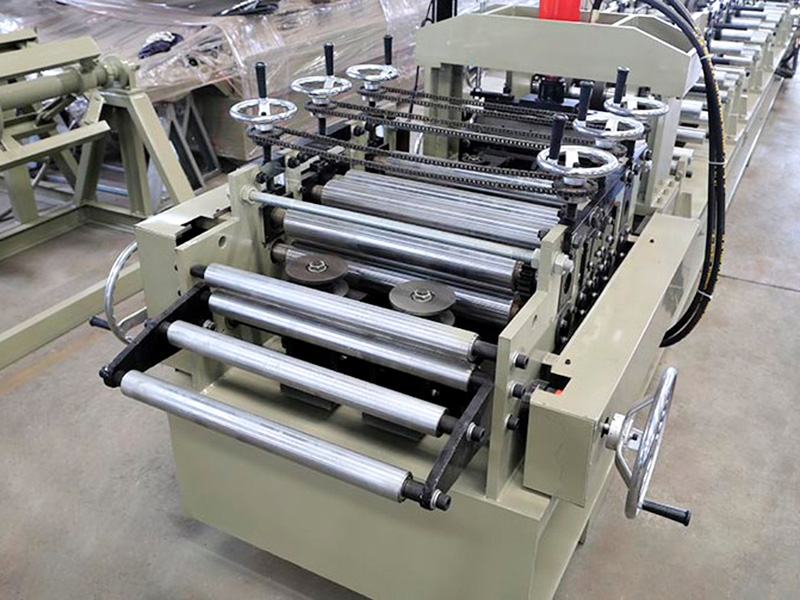
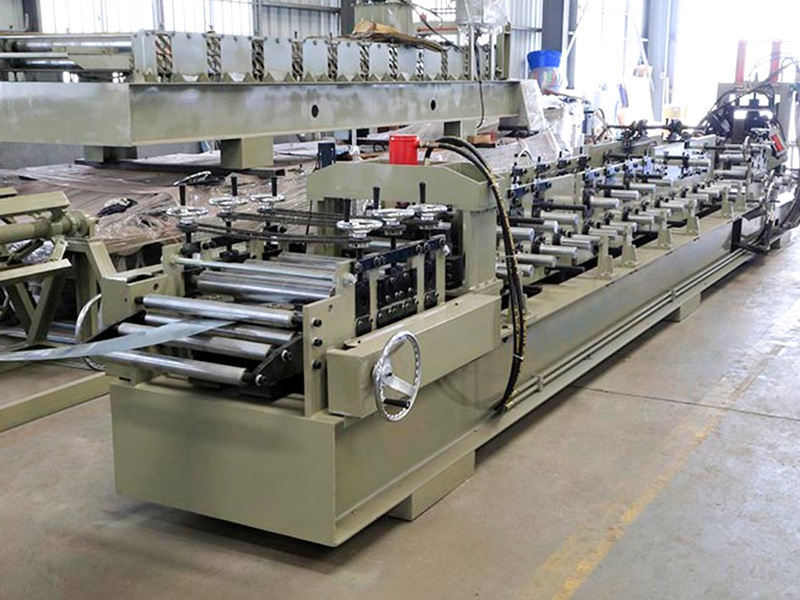
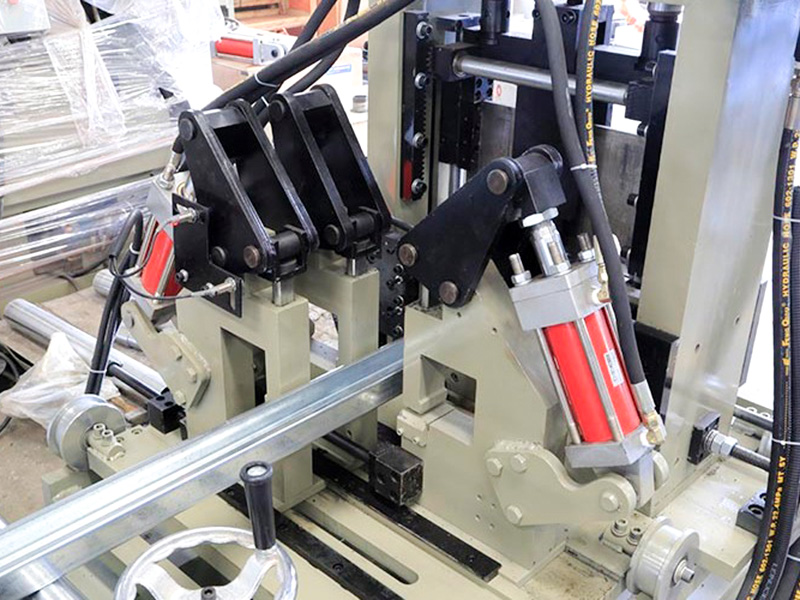
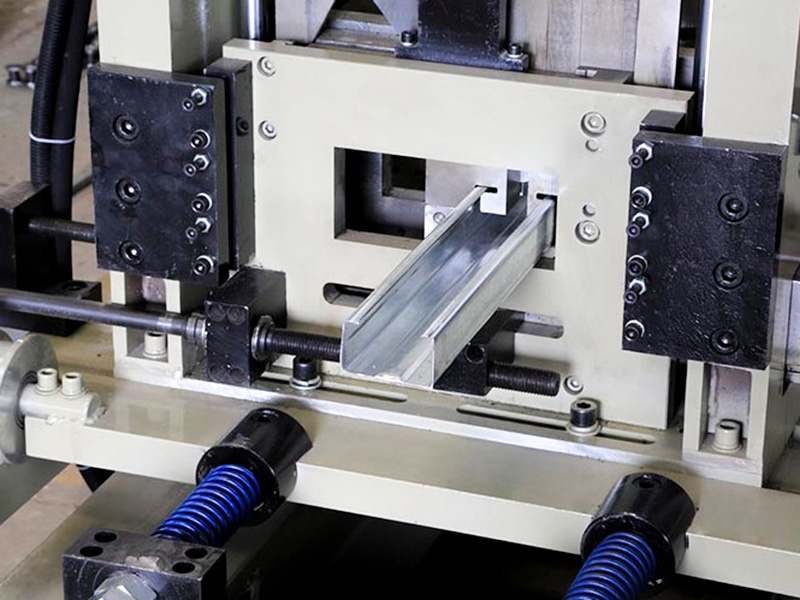
CU 母屋ロール成形機は、柔軟な生産に対する鋼構造建設業界の需要の高まりに応えるために開発された複合冷間ロール成形システムです。従来の単一プロファイル生産の制限を打ち破るこの装置は、統合されたメインユニットと調整可能なローラーシステムを利用して、C 形母屋 (リップ付き) と U 形母屋 (ストレートエッジ) の生産を同じラインで迅速に切り替えることができます。
Jiangyin Hailong Machinery Factory は CU60-200型母屋ロール成形機 中国のサプライヤーです。1200以上の顧客関係を持ち、カスタムロール成形設備を提供し、多くの業界にサービスを提供しています。 CU60-200型母屋ロール成形機 販売中.
1. 設備構成
1)。アンコイラー: スチールコイルをサポートし、ストリップの解けを防ぐ減衰ブレーキを備えています。
2)。 5ローラー/7ローラーレベリングユニット:鋼帯の内部応力を除去し、本体に入る前に平坦度を確保します。
3)。サーボパンチングシステム: マルチステーション調整可能なパンチを装備。さまざまな設置要件を満たすために、ウェブに細長い接続穴をパンチしたり (C プロファイルの場合)、フランジに丸い穴をパンチしたり (U プロファイルの場合) することができます。
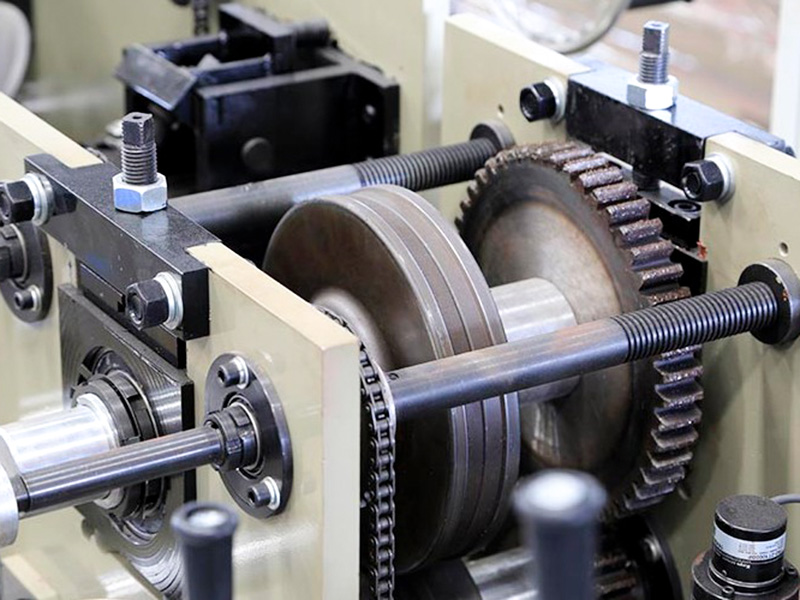
4)。ロールフォーミングメインユニット(コアセクション):一体型アーチスタイルのフレームを特徴とし、14〜18のプログレッシブフォーミングパスを備えています。最後の 4 ~ 6 パスは可動サイドローリング ユニットで構成されます。ウォームギアまたは油圧ドライブは横送りを調整してフランジリップの曲率を制御し、プロファイル切り替えの重要な機構として機能します。
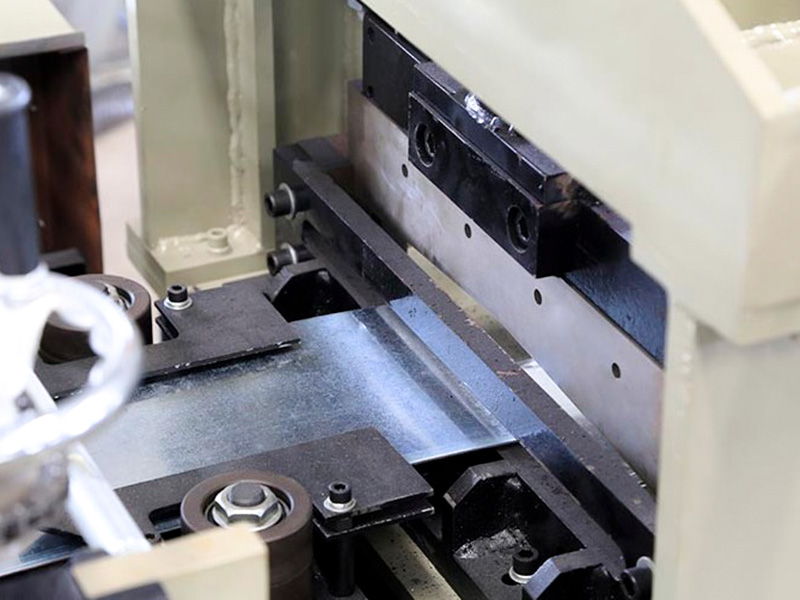
5)。油圧シャー/カットオフマシン: シャーリング動作を利用して、きれいでバリのないカットを生成し、二次加工の必要性を排除します。
6)。 PLC 全自動制御システム: HMI タッチスクリーンと C プロファイルと U プロファイルの両方の組み込みパラメータ ライブラリを備えています。ロールギャップとパンチ位置をワンタッチで連動調整可能。
2. 標準的なプロセス フロー:
巻き戻し → レベリングとフィード → サーボ制御のパンチング → マルチパスロール成形 (調整可能なヘム/リップセクションを含む) → 長さに合わせてカット → 最終製品の回収
3. コア性能と技術的優位性
1)。柔軟な生産のためのデュアルモード機能: この装置は、C プロファイル生産モードと U プロファイル生産モードの間の 15 ~ 25 分以内の迅速な切り替えをサポートしており、ロール セット全体を分解したり交換したりする必要がありません。これにより、企業は複数の仕様と小さなバッチサイズを伴う緊急の注文や生産要件に柔軟に対応できるようになり、装置の年間有効稼働時間が大幅に増加します。
2)。精密プロファイル成形制御: U プロファイルに固有のフランジ スプリングバック (開口部の拡大) という業界の課題 (折り畳まれたエッジの拘束が欠けている) に対処するために、機械の出口にある調整可能なロール アセンブリには過曲げ補正機能が備えられています。最終成形段階で内側への傾斜角を 2° ~ 3° に事前設定することにより、システムは金属の自然なスプリングバック特性を利用して変形に対抗し、完成したプロファイルのフランジの垂直誤差が 1.5 mm/m 以下に維持されるようにします。
3)。剛性と安定性のバランス:出口段ローラーは可動部品ですが、主機ハウジングは一体鋳鋼または溶接厚鋼板で構成され、振動時効処理が施されているため、厚板(3.0mm以上)成形時の振動問題を効果的に軽減し、長期にわたる安定した動作を保証します。
4)。表面保護: 冷間成形プロセスにより、スチールストリップ上の亜鉛メッキ層またはカラーコーティングの完全性が維持され、プロファイルの元の耐食性が維持されます。
4. 技術的パラメータ
| アイテム | パラメータ | 備考 |
| マシンベース | 国家規格40号Iビーム鋼 | 溶接構造全体 |
| ローラー材質 | Cr12Mo1V1 | 真空焼入れ |
| メインシャフト | φ90,40Cr | 焼入れと焼き戻し |
| グループの形成 | 20 | |
| メインモーター出力 | 25KW、Invt | |
| メインドライブギアボックス | K107(K107ヘリカルギヤボックス) | |
| 駆動方式 | 1.2インチダブルチェーンドライブ | |
| カットオフモード | 油圧カットオフ | 油圧ステーションモーターの出力は11KWです |
| パンチングモード | 油圧パンチング | |
| アンコイラー | 積載5トン、荷台付き | 油圧ステーションモーターの出力は2.2KWです |
| 制御システム | サイメンス/シャイダー PLC | |
| 油圧システム | 北京華徳ブランド | |
| 生産ライン全長 | 約25メートル | |
| 装備重量 | 約12トン | |
| 原料の厚み | 3.0mm | Q235亜鉛メッキコイル |
| 原料幅 | 175mm~480mm | |
| 生産速度 | 25~30m/分 |