


YX25-162-810 強力な適応性施釉タイルロール成形機
YX25-162-810 施釉タイルは、波形高さ 25 mm、ピッチ 162 mm、有効幅 810 mm を特徴としています。装飾性、排水性、材料効率のバランスが取れています...

施釉タイルロール成形機は、金属アンティーク施釉タイルの製造に特に使用される精密圧延装置です。金属コイル(アルミニウム亜鉛板、銅板、チタン亜鉛板など)を複数の冷間曲げ工程を経て伝統的な粘土釉タイル形状の曲面タイルに加工します。古代の建物の美学と現代の金属の性能を組み合わせています。アンティークな建物、文化的および観光の景勝地、別荘、および視覚効果が厳密なその他のプロジェクトに適しています。
その中核技術は、複数の成形ローラーを通して金属コイルを横方向に曲げて、特定の断面を持つプロファイルを作成することです。
プロセスフロー: 巻き戻し、圧延、矯正などのプロセスが含まれます。
金属は曲げ変形のみを生じ、厚みは基本的に変化しません。
主に工場、倉庫、別荘などの建築物用の施釉タイルの製造など、建築装飾の分野で使用されています。製品は高強度と良好な耐候性を備えています。
2003年に設立された Jiangyin Hailong Machinery Factory は 施釉タイルロール成形機 メーカー 中国のです。21年以上の製造経験、機械加工から組立までの完全な生産。 カスタム 施釉タイルロール成形機 工場として、タイムリーな納品と競争力のある価格で高品質の機械を提供しています。

YX25-162-810 施釉タイルは、波形高さ 25 mm、ピッチ 162 mm、有効幅 810 mm を特徴としています。装飾性、排水性、材料効率のバランスが取れています...
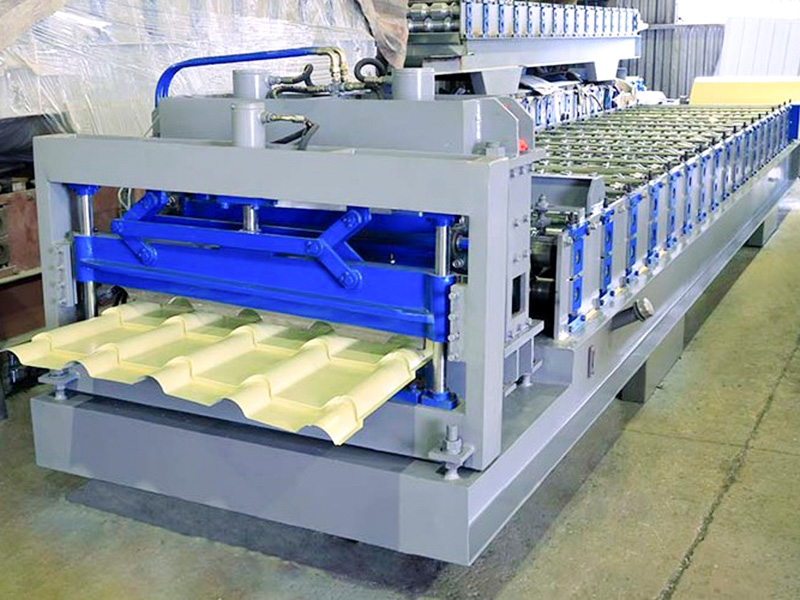
金属施釉タイルロール成形機は、カラーコーティングされたスチールコイルをアンティークスタイルの施釉タイル(S字型またはアーチ型のタイル)やヨーロッパスタイルのローマンタイルに加...



「機械自体はよくできています。とてもいいです。そうは言っても、1.5 ~ 3 mm を圧延する別のミルを設計してもらいたいと思います。このタイプとまったく同じで、同じ事前パンチングが施されます。ミルはもっと頑丈なものが必要です。」

「ありがとう、友よ。来年はもっと良いビジネスをするつもりだよ。私の息子が機械加工ツールと部品を販売するビジネスを始めたので、これをあなたが供給してくれるかもしれない。」
「あなたのマシンはすでに現場にあります。順調です。現場に行ったら写真を送ります。親切な贈り物をありがとう。」

「ありがとう、私の本当の友人! あなたは素晴らしい友人です! 新しい IBR マシンについては、別のマシンを入手する予定ですが、まだです。生産ラインの契約を期待しており、交渉が成立しない限り、工場を拡張することはできません。」

「ご協力ありがとうございました。今この機械を見ることができてとてもうれしいです。とても良いです。何か他のものを作りたい場合は、購入する必要があります。たとえば、スチール製の窓など。」

「わかりました...素晴らしいです! この機械とは長いお付き合いになりそうです。将来の機械への投資がすべてあなたに提供できるように、私たちはあなたと長い付き合いをしたいと思っています!」
「はい、ご協力ありがとうございます。おっしゃるとおり、現在はマネーマシンを使用しています。2 か月以内に、新しい U チャネル成形機を購入する予定です。この件について考えさせてください。」

新しいロール成形機が必要な場合、Hailong が第一の選択肢となります。その理由は、同社の機械はよく作られており、安定していて、長持ちし、使いやすいからです。 Hailong から受け取ったサービスと製品にとても満足しています。
ロール成形機を通常に 1 ~ 2 年使用すると、ベアリングやチェーンなどの一部の摩耗部品を交換する必要があります。ただし、ユーザーは一部の部品の調達が難しいと感じる場合があります。これは主に、ロール成形装置のほとんどがカスタムメイドであるためです。一部の部品は市場で容易に入手できず、これらの部品は機械の仕様に合わせてカスタムメイドされるため、通常は OEM メーカーでのみカスタマイズできます...
続きを読む給油中にオイルポンプがエアフィルターを通して不純物を除去しないように、オイルタンクのレベルはオイルレベルラインの中心線よりも上にある必要があります。 勝手に圧力を上げないでください。 二層ロール成形機のオイルタンク内の作動油はNo.20耐摩耗性作動油です。周囲温度が10℃以下の場合は、No.10耐摩耗性作動油をご使用ください。周囲温度...
続きを読む屋根板成形機の運転中は、通常の生産を中断することなく安全で安定した運転を確保し、金属屋根板成形機の寿命を最大限に延ばすために、メンテナンスに特別な注意を払う必要があります。 そこで、装置メーカーとしてメンテナンス方法をいくつかご紹介させていただきますので、ぜひご参考にしてください。 ローラーのメンテナンス。ロールには、約 10 日ごとに防錆油を塗布する必要があります。装置を長期間...
続きを読むロール成形装置のメーカーは数多くありますが、ルーフ パネル ロール成形機であっても、プロファイル ロール成形機であっても、メンテナンス要件は非常に似ています。 これらの基本要件に従えば、長期間にわたって良好に動作するマシンが得られます。 ローラーのメンテナンス ほとんどのロール成形機は金属製の成形ローラーを使用します。掃除には過度に刺激の強いクリーナーを使用...
続きを読むクラスターロールセット プロセス ロールフォーミングは、製造プロセスの中で最も単純なプロセスの 1 つです。通常、1 インチ (2.5 cm) ~ 20 インチ (51 cm) の金属板の大きなコイルから始まります。幅は 0.004 インチ (0.10 mm) と厚さは 0.125 インチ (3.2 mm) で、アンコイラーでサポートされています。ストリップは...
続きを読む新しい購入者とコミュニケーションをとると、注文した機器が工場に一定期間設置された後にさまざまな問題が発生したものの、解決できなかったという話をよく聞きます。場合によっては、機器が完全に使用できなくなり、廃棄されることもありました。このようなケースでは、元のメーカーのアフターサービスが不十分であり、生産に重大な影響を及ぼしました。 このような状況は、ロール成形装置業界では珍しいことではあ...
続きを読む冷間成形鋼は、実用化において長い間重要な役割を果たしてきました。 連続ロール成形プロセスも徐々に登場し、主にロール成形機を使用した冷間成形鋼の生産の工業化につながりました。 現在、ロール成形プロセスで最も一般的に使用されている成形方法には、プレス、鍛造、押出、溶接が含まれます。最近の開発により、ロール成形機はますます高度な性能を達成しているだけでなく、環境保護もますます優先されているこ...
続きを読むロール成形機のメインフレームは、フレーム、巻き出し装置、ガイド装置から構成されます。 フレームの取り付け品質により、ロール成形プロセス中にスチールコイルがずれないことが保証され、高品質のロール成形が保証されます。では、成形装置のメインフレームを高品質に組み立てるにはどうすればよいのでしょうか。 ロール成形機のメインフレームは通常、単一ユニットとして出荷されます。インストール手順は次のと...
続きを読むCZ 母屋ロール成形機は、鉄骨建物の外壁構造用に特別に設計された多用途で柔軟な冷間成形システムです。 C セクションと Z セクションの両方のロール成形ツールセットを回転可能なメインフレーム内に統合することで、この機械は、単一の生産ユニットで C セクション母屋 (リップ付き) と Z セクシ...
続きを読む1.2 mm 5052-H32 コイルは、0.8 mm 亜鉛メッキ鋼に適したロール設定では動作しません。ストリップは最終ステーションからより高い弾性回復力を持って出発し、より低い接触圧力で表面に跡が残り、スチールで 0.3 mm オーバーサイズと測定されたプロファイルは、完全にア...
続きを読むコイルは受信ドックですべてのチェックをクリアしても、シフトを台無しにする可能性があります。幅は正しく、厚さは許容範囲内、コーティング重量は仕様どおりですが、ラインから外れた最初の母屋が、ロール調整では修正できないほどねじれて出てきます。 そのひねりは通常、製鉄所...
続きを読むコイルの取り扱いとラインの統合 30 m/min と見積もられたロール成形ラインがフルシフトで 30 m/min を維持することはほとんどなく、通常、不足分はロール成形機にありません。それは、スチールコイルの前面にボルトで固定されたスチールコイル処理装置にありま...
続きを読む

著作権 ©Jiangyin Hailong Machinery Factory 全著作権所有 施釉タイルロール成形機 販売
