


フラットパック コンテナ ハウス トップ ビーム ロール成形機
フラットパック コンテナ ハウスのトップ ビーム ロール成形機は、フラットパック コンテナの屋根構造の製造用に特別に調整されています。高精度の圧延とインテリジェント制御により、トップビームの「スチールコイルイン→プロファイルアウト」の全自動生産を実現。これは、フラットパック コンテナ ハウスの...
詳細を見る1.2 mm 5052-H32 コイルは、0.8 mm 亜鉛メッキ鋼に適したロール設定では動作しません。ストリップは最終ステーションからより高い弾性回復力を持って出発し、より低い接触圧力で表面に跡が残り、スチールで 0.3 mm オーバーサイズと測定されたプロファイルは、完全にアルミニウムで別の場所に読み取られます。ほとんどの購入者は、見積書ではなく最初の試用コイルでこれを発見します。
以下にその数字の実際的な側面を示します。合金と焼き戻しによって工具の範囲がどのように狭くなるか、実際にスプリングバックにかかるステーションの数、ロール成形が押出に勝る場所とそうでない場所、最初の生産コイルが通過する前にラインで何を監査するかなどです。
アルミニウム ロール成形は、コイル状のアルミニウム ストリップを一連の輪郭ロール ステーションで引き抜き、断面が完成したプロファイルに一致するまで少しずつ曲げを加えていく連続冷間成形プロセスです。
入力は切断されたブランクではなくコイルであるため、このプロセスでは事実上無制限の長さで一定の断面が得られます。厚さ約 0.4 mm ~ 3.0 mm、ストリップ幅最大約 1,600 mm のオープン プロファイルに適しており、妥当な実行内で工具コストが吸収される量に適しています。
代表的な部品としては、太陽光発電取り付けレール、ストラット チャネル、ケーブル トレイ サイド レール、天井グリッド T 型、屋根および壁シート、家電フレーム、トリム プロファイルなどがあります。共通点は、オープンセクション、ロングラン、そして段階的に曲げることで到達できる形状です。
 PVプロファイル用ソーラーストラットチャネルロール成形機 オープン型 PV ラック プロファイル用の完全自動冷間圧延成形ラインで、押出成形を検討する前の長期稼働の太陽光発電取り付けレールやストラット チャネルに適しています。 製品を見る→
ロール成形では、閉じた中空部分、長さに沿った肉厚の段差、または真に鋭い内部コーナーなどは実現できません。これらは押し出しに属しており、仕様の段階で 2 つを混同することは、このカテゴリで最も高くつく間違いです。
スプリングバックは、ストリップが各ロール ギャップから出るときの弾性回復であり、アルミニウム ロール成形では、通常、同様の降伏強度を持つ鋼材セクションの値の 2 ~ 3 倍で動作します。
支配比は、降伏強度を弾性率で割ったものです。アルミニウムの弾性率は鋼の 3 分の 1 ですが、降伏強度はわずかに低いだけであるため、アルミニウムの比率は上昇し、通過するたびに材料はさらに跳ね返ります。
フロアでは、これは追加の成形ステーション、パスあたりのオーバーベンドの増加、ラインの終端での調整ウィンドウの延長につながります。鋼セクションは 14 ステーションで形成される可能性があります。同じジオメトリのアルミニウム バージョンには 18 ~ 22 個が必要になることが多く、最後の 2 つまたは 3 つは固定ジオメトリではなく調整可能なスタンドとして構築する必要があります。
さらに 2 つの影響が重要です。フォーミング速度はスプリングバックと相互作用するため、ラインがドリフトするように調整されたラインよりも速くアルミニウムを実行すると、セクションがドリフトします。また、太陽の下に放置されたコイルと日陰の倉庫から引き出されたコイルの形成方法が異なるため、温度はほとんどのオペレーターが予想するよりも重要です。
合金と焼き戻しは、材料の決定と同じくらい工具の決定でもあります。降伏強さと伸びが一緒になって、外側の繊維に亀裂を生じさせることなくロールが要求できる最小曲げ半径を定義するからです。
| 合金と焼き戻し | 典型的な降伏強さ | 最小曲げ半径 | 代表的なロール成形品 |
| 1100-H14 | 約110MPa | 0.5t | トリム、ライトエンクロージャー、装飾セクション |
| 3003-H14 | 約145MPa | 1t | 屋根および壁シート、天井グリッド |
| 3105-H24 | 約165MPa | 1t | 外装パネル、鼻隠し、サイディング |
| 5052-H32 | 約193MPa | 1t~1.5t | ケーブルトレイ、ソーラーレール、輸送プロファイル |
| 5754-H22 | 約130MPa | 1t | パネル、船舶用および輸送用トリム |
| 6061-T6 | 約276MPa | 3t~4t | 構造レールとブラケット、通常は押し出し成形 |
3 つのルールでほとんどの仕様が規定されています。 5052 ファミリーの H32 および H34 焼き戻しは良好に成形されますが、半径の制御と十分な潤滑が必要です。 O 焼き戻しは、ほとんどあらゆるものを形成しますが、完成した部品には強度が不足します。また、6061-T6 はロール成形の候補としては不十分です。要求される半径により、通常は再設計または押出への切り替えが必要になります。
ロールフォーミングは、プロファイルが開いていて、注文が数十トン単位で測定され、ツールのコストよりもメートルあたりのコストが重要である場合に最適です。
ロールフォーミングは次のような場合に適合します
押し出しが適合する場合
 ラダーおよびチャネルプロファイル用のケーブルトレイロール成形機 ラダー、トレイ、トラフ ケーブル トレイのプロファイルを自動ラインで製造します。これは、折り曲げられたオープン チャネルが押出成形と競合する実用的なロール成形の代替品です。 製品を見る→
商業的な詳細が 1 つ見落とされています。ロール成形アルミニウムは、電気ケーブル トレイ、太陽光発電取り付けレール、天井グリッドで押出成形と最も激しく競合します。これらのプロファイルは本質的に折り畳まれた開いたチャネルであり、押出成形のプレミアムはエンド ユーザーが使用できるものを何も買いません。
一般的なラインはデコイラーからレベラー、フィード、成形、パンチング、カットオフまで続き、各ステーションはスチールよりも柔らかく摩耗しやすい材料用にセットアップされています。
 ロールフォーミングライン用スチールコイルレベリングマシン アンコイラーの後に配置されたマルチロール ストレートナーは、成形、打ち抜き、または長さの切断作業の前に残留応力と波状のエッジを平らにします。 製品を見る→
潤滑剤の選択は、オペレーターの引き出しではなく、ライン仕様に属します。アルミニウムは低い接触圧力でスチール ロールに対してこびりつきます。そのため、適切な膜強度を備えた専用のフォーミング オイルがピックアップを防止し、フル シフトを通じてロール表面をきれいに保ちます。
アルミニウム ロール成形の問題のほとんどは最初の数シフト以内に発生し、5 つの認識可能なグループに分類され、それぞれに一般的な材料の問題ではなく特定の原因があります。
使用可能なアルミニウム ロール成形仕様書には、合金と調質の範囲、公差付きの完成品、年間トン数、必要なライン速度がこの順序で記載されています。
合金と焼き戻しは工具を決めるため、優先されます。 3003-H14 付近で見積もられたマシンが同じ半径で 5052-H32 を形成するとは限りません。その違いは調整ではなくロールの再設計です。公差は二の次です。一般的な慣行では、断面は約プラスまたはマイナス 0.5 mm 以内、ねじれは 1 メートルあたり 1 ~ 2 度以内に保たれており、試用コイルなしでそれよりきつい見積もりを作成することは納期のリスクになります。
寛容についての話し合いは早めに行う価値があります。で使用される設計限界 カスタムロールフォーミング作業 通常、購入者が想定するよりも緩いものであり、事前に同意することで受け入れ時の紛争を防ぐことができます。サプライヤーの 技術的な知識 アーカイブは、資料を理解しているのか、それとも機械のフレームのみを理解しているのかを公正にテストするものでもあります。
通常は条件付きで可能です。このラインには、より高いスプリングバックのための追加のステーションまたは調整可能な最終スタンド、硬質クロムロール表面、改良された潤滑剤供給、およびストリップに跡を付けない程度に静かに設定できるレベラーが必要です。フレームとドライブが変更されることはほとんどありません。ツールはほとんど常にそうします。
ほとんどのプロファイルは毎分 25 ~ 60 メートルの速度で走行します。これは、材料が曲がりやすいため、同等の鋼製セクションよりも高速です。通常、制限は成形力ではなく表面品質とカットオフ精度であるため、速度は機械の定格ではなくトライアルコイルによって設定されます。
調整されたラインでは、通常、断面寸法はサーボ送りでプラスまたはマイナス 0.5 mm 以内、ねじれは 1 メートルあたり 1 ~ 2 度以内、切断長さはプラスまたはマイナス 1 mm 以内に収まります。個々の寸法ではさらに厳しい数値を達成できますが、購入契約に入る前に試用コイルで証明する必要があります。
ボリューム的には、通常は「はい」です。オープンロール成形プロファイルの工具は、多くの場合、押出ダイに匹敵しますが、プレス廃棄がないため、メートルあたりのコストが低く、材料の歩留まりが高くなります。年間約 50 トンを下回ると、工具の償却が通常、決定を押出成形に戻します。

フラットパック コンテナ ハウスのトップ ビーム ロール成形機は、フラットパック コンテナの屋根構造の製造用に特別に調整されています。高精度の圧延とインテリジェント制御により、トップビームの「スチールコイルイン→プロファイルアウト」の全自動生産を実現。これは、フラットパック コンテナ ハウスの...
詳細を見る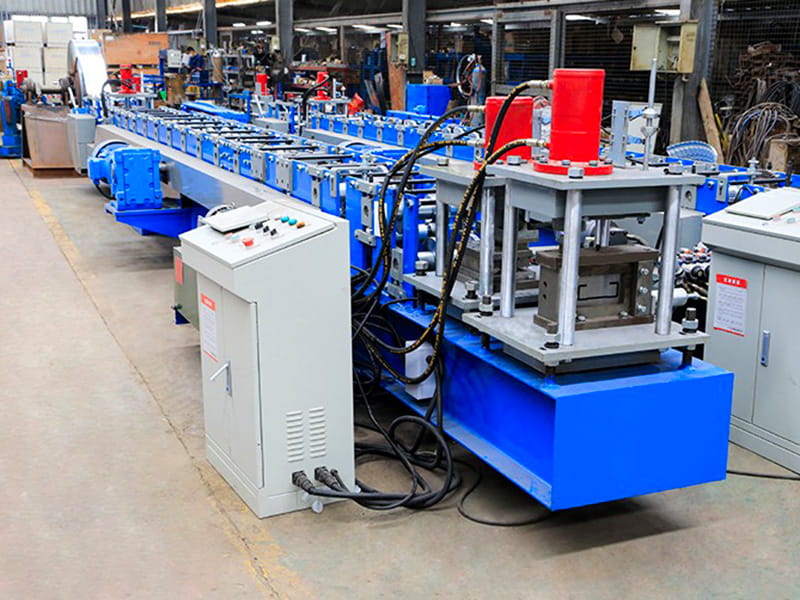
C 母屋ロール成形機は、鉄骨構造の建物外壁システムの製造における特殊機器の中核となります。この機械は、亜鉛メッキまたは黒色鋼ストリップ コイルを原材料として使用し、周囲温度での連続ロール成形プロセスを採用し、金属コイルを国家基準を満たす C 型鋼母屋に徐々に成形します。鉄骨工場、物流倉庫、大規...
詳細を見る
ソーラーストラットチャネルロール成形機は、太陽光発電所サポートシステム用の金属コンポーネントを製造するために特別に設計された完全自動圧延機です。複数の精密ローラーを使用して、金属コイル (アルミニウム、マグネシウム、亜鉛メッキ鋼、アルミニウム合金、またはステンレス鋼) を連続的に冷間曲げして、...
詳細を見る
足場産業用ロール成形機は、足場を構築するための鋼製歩道板 (足場板) の大量生産用に特別に設計された自動圧延機です。 複数の高強度ローラーを使用して、金属コイル (通常は厚さ 1.5 ~ 2.5 mm の Q235/Q345 炭素鋼) を連続的に冷間曲げして、滑り止めの溝、補強リブ、端の...
詳細を見る
ケーブル トレイ ロール成形機は、ケーブル敷設システム用の金属サポート コンポーネントの大量生産用に特別に設計された全自動ロール成形機です。複数の精密ローラーを使用して、亜鉛メッキ鋼、アルミニウム合金、またはステンレス鋼のコイルを、はしご、トレイ、トラフ スタイルなどの標準化されたケーブル ト...
詳細を見る
高速屋根板ロール成形機は、建設業界向けに特別に設計された全自動板金加工機です。その中心的な機能は、金属コイル (カラー塗装鋼、亜鉛メッキ鋼、アルミニウム-マグネシウム-マンガン鋼など) を特定の断面形状 (波形、台形、立ち継ぎ目など) の屋根パネルに連続的かつ高速でロール成形することです。 ...
詳細を見る

著作権©Jiangyin Hailong Machinery Factory All rights reserved ロール成形機メーカー
