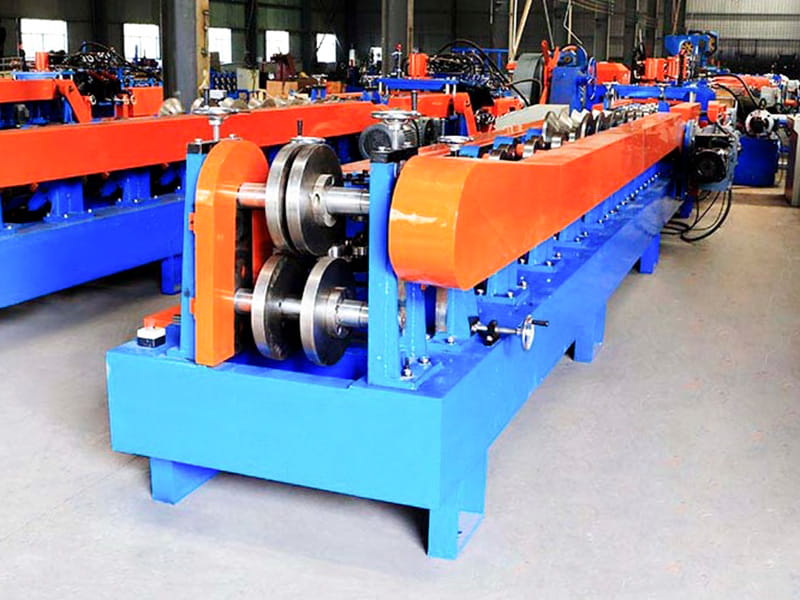
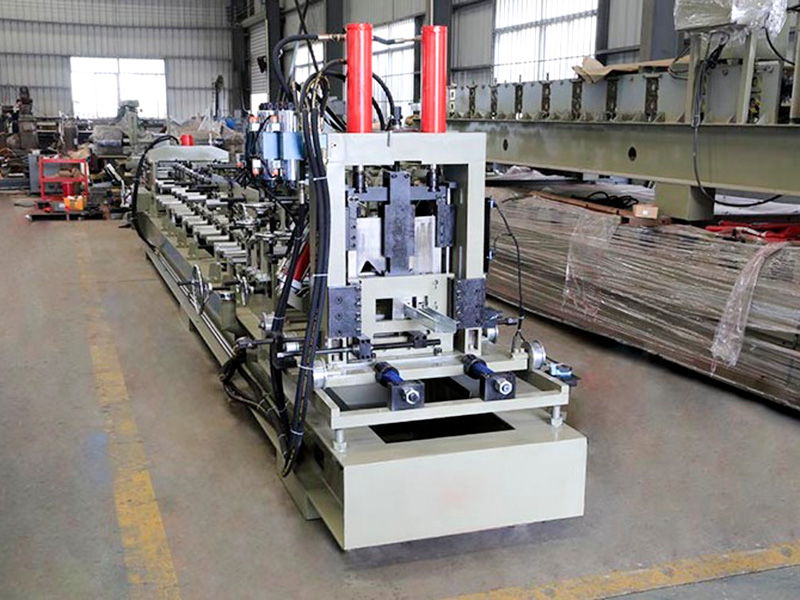

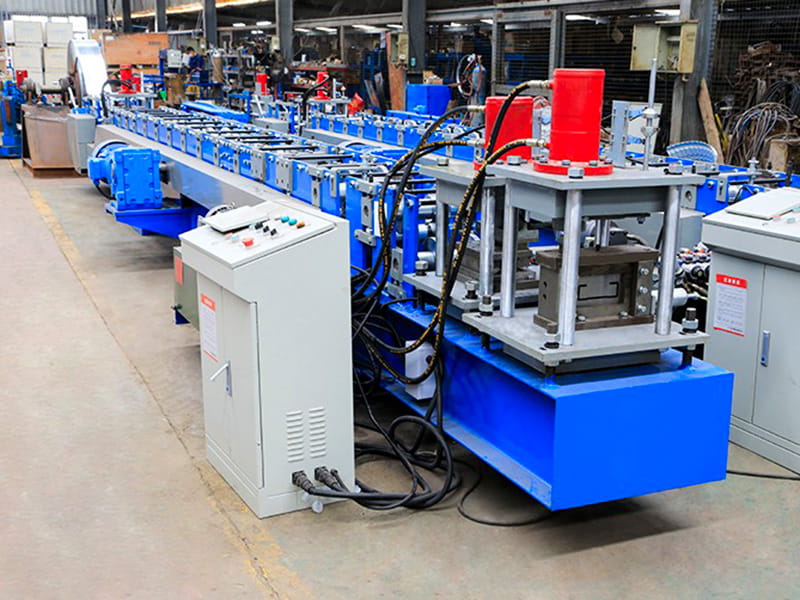
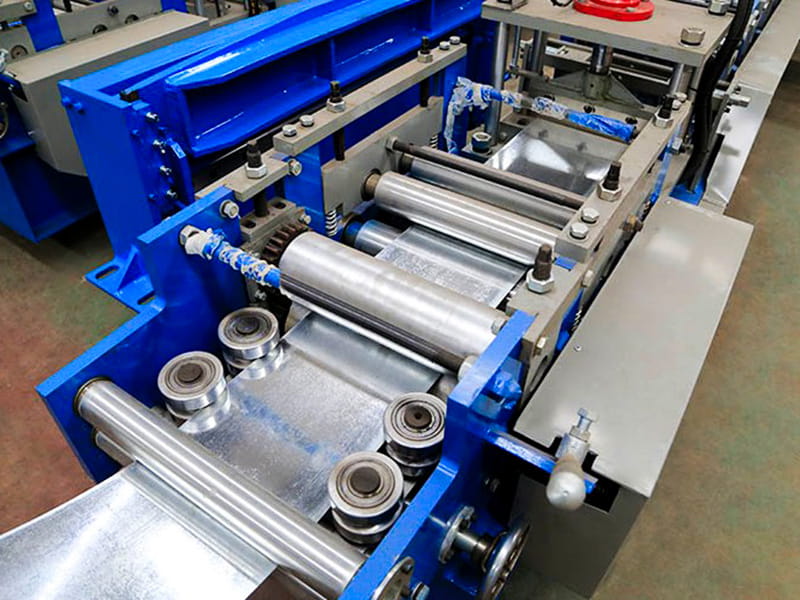
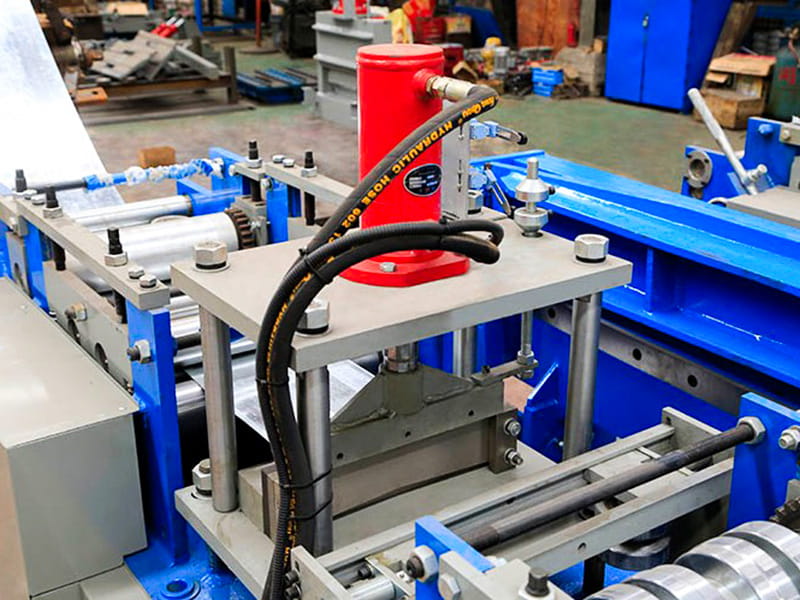
C 母屋ロール成形機は、鉄骨構造の建物外壁システムの製造における特殊機器の中核となります。この機械は、亜鉛メッキまたは黒色鋼ストリップ コイルを原材料として使用し、周囲温度での連続ロール成形プロセスを採用し、金属コイルを国家基準を満たす C 型鋼母屋に徐々に成形します。鉄骨工場、物流倉庫、大規模ビルなどに使用される構造部材の生産に欠かせない設備として、高度な自動化・高精度・高効率化を実現し、軽量鉄骨構造物製造企業における標準化・大量生産の基盤となっています。
Jiangyin Hailong Machinery Factory は C47-147型全自動母屋ロール成形機 中国のサプライヤーです。1200以上の顧客関係を持ち、カスタムロール成形設備を提供し、多くの業界にサービスを提供しています。 C47-147型全自動母屋ロール成形機 販売中.
1. 設備構成
生産ラインは自動統合制御を採用しており、以下の主要ユニットで構成されています。
1)。アンコイラー: スチールコイルをサポートおよび解放します。ストリップの解けを防ぐブレーキ/ダンピング装置が装備されています。
2)。ガイドおよびレベリングユニット: スチールストリップの横方向の反りを修正し、成形セクションに入る前に材料が平らでまっすぐであることを確認します。
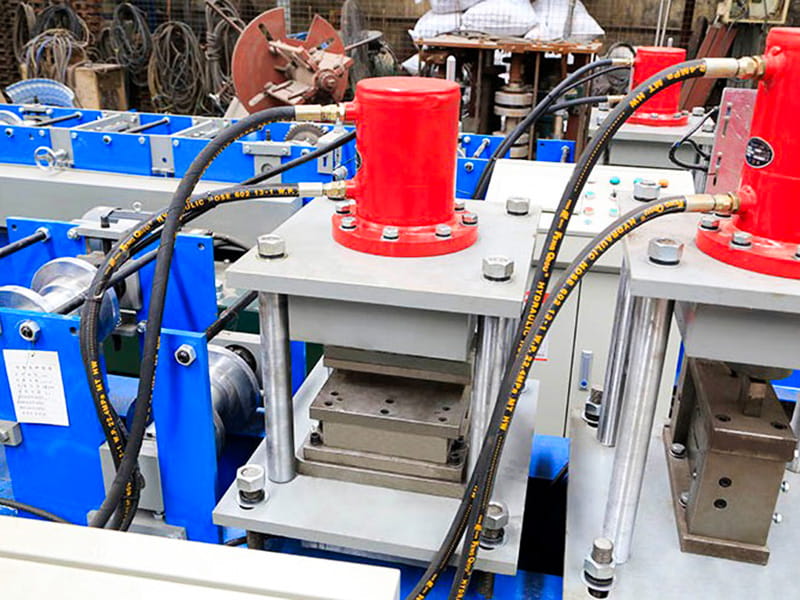
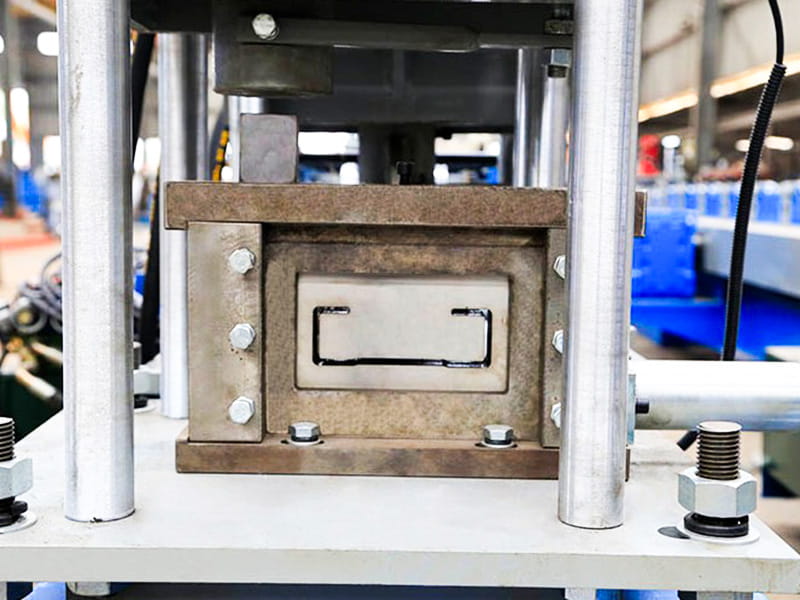
3)。サーボ送り・プレパンチングシステム:サーボモーターにより駆動され、平鋼帯のウェブに設定された間隔で取り付け穴(楕円形または丸形)を正確に打ち抜きます。
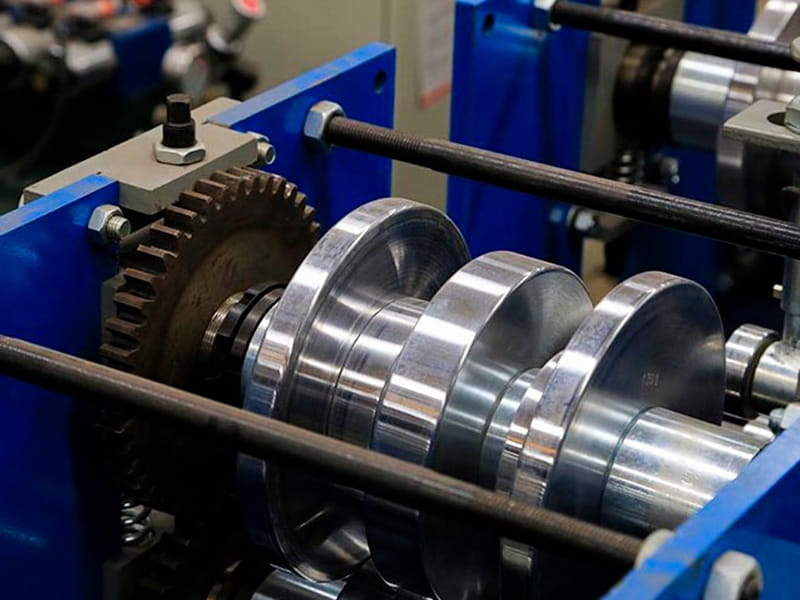
4)。メイン ロールフォーミング ユニット: アーチ型スタンド、トランスミッション ギアボックス、複数ステージ (通常 12 ~ 18 パス) の順送フォーミング ローラーで構成されます。ローラーは通常、GCr15 軸受鋼または高クロム合金鋼で作られ、長期使用時の耐摩耗性を確保するために焼き入れ処理が施されています。
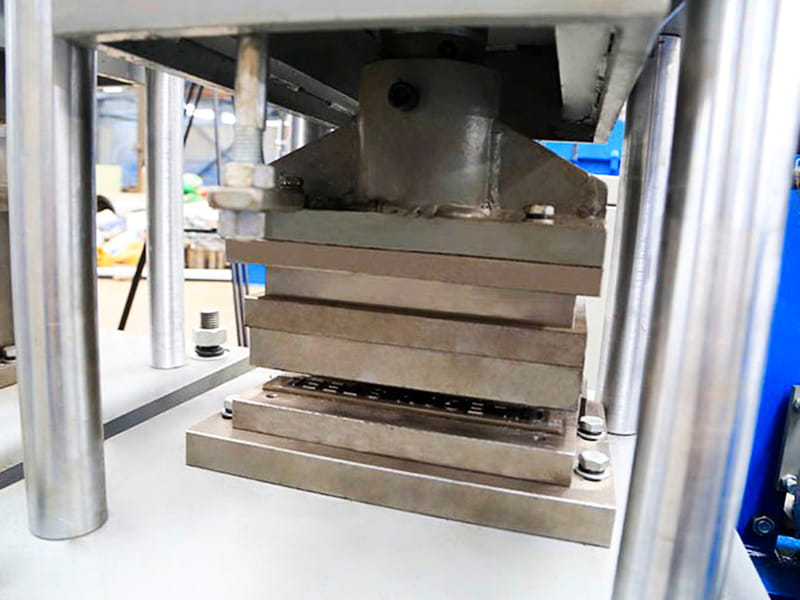
5)。パンチングおよび切断ユニット: 油圧または機械的せん断を使用して、動作中にプロファイルを必要な長さに切断します。切断は滑らかでバリがなく、二次鋸引きの必要がありません。
6)。 PLC制御システム:長さ設定、パンチ周波数調整、故障自己診断、生産数カウントなどの機能を統合したタッチスクリーンHMI(ヒューマンマシンインターフェイス)を備えています。
2. 標準的なプロセス フロー:
巻き戻し → 送り・レベリング → サーボパンチング → 多段ロール成形 → 定長パンチング・切断 → 完成品排出
3. 技術的パラメータ
| アイテム | パラメータ | 備考 |
| フレーム | 40# 国家標準 I-steel | 一体溶接構造 |
| ローラー材質 | Cr12Mo1V1 | 真空焼入れ |
| メインシャフト | φ90、40Cr | 焼入れ焼戻し |
| フォーミングスタンド | 20 | |
| メインモーター出力 | 25kW、可変周波数 | |
| メインドライブギアボックス | K107 | |
| 伝送方式 | 1.2 インチ 2 列チェーンドライブ | |
| 切断方法 | 油圧切断 | 油圧ステーションモーター:11kW |
| 打ち抜き方法 | 油圧パンチング | |
| アンコイラー | 5T、トロリー送り | 油圧ステーションモーター:2.2kW |
| 電気制御システム | シーメンス&シュナイダー PLC | |
| 油圧システム | 北京華徳 | |
| 生産ラインの全長 | 約25メートル | |
| 本体重量 | 約12トン | |
| 原料の厚さ | 3.0mm | Q235亜鉛メッキコイル |
| 原料幅 | 175mm~480mm | |
| 生産速度 | 25~30 m/分 |