


フラットパック コンテナ ハウス トップ ビーム ロール成形機
フラットパック コンテナ ハウスのトップ ビーム ロール成形機は、フラットパック コンテナの屋根構造の製造用に特別に調整されています。高精度の圧延とインテリジェント制御により、トップビームの「スチールコイルイン→プロファイルアウト」の全自動生産を実現。これは、フラットパック コンテナ ハウスの...
詳細を見るこの問い合わせはほぼ毎月寄せられます。ある金属加工業者は、プレス ブレーキで同じ U チャンネルを製造しており、3 メートルのブランクを 1 つずつ切断し、2 つの穴を開け、各部品を手作業で曲げていました。ラインが追いつかないほど量が増え、曲げ幅はオペレーターごとに異なり、不合格品が静かにマージンを食いつぶしています。要求は常に同じです。同じプロファイルが必要ですが、より高速であり、製品の製造時にすでに穴や切り込みが入っていることが必要です。カスタム ロール成形は、そのシナリオに対する直接的な答えです。一連のロールスタンドは、機械内を移動するコイル鋼のストリップを段階的に曲げ、パンチング、ノッチング、切断を適切なポイントで統合します。部品に沿って断面が一定に保たれ、毎月の数量がツーリングに見合ったものであれば、部品あたりのコストはプレス ブレーキの生産よりも大幅に下がり、寸法の一貫性が向上します。
理由は簡単です。ロール成形は連続的なプロセスであり、一連の個別の操作ではないからです。各スタンドは材料を数度曲げ、ストリップは一定の速度で移動し、完成したプロファイルが 1 回のパスで製造されます。しかし、その結果は、ツーリングの設計方法、曲げの順序、サプライヤーが提案する機械コンセプトに大きく依存します。カスタム ロール成形の基本を理解すると、有益な質問をすることがはるかに簡単になり、約束された速度に達するまでに数か月のデバッグが必要なラインの購入を避けることができます。
標準的なロール フォーマーは、カタログ プロファイル (C 母屋、CZ 母屋、IBR 屋根シート、床デッキ、または固定ジオメトリを備えた同様のセクション) を中心に構築されます。カスタム機械はお客様が提供したプロファイルを採用し、メーカーはその単一断面を中心に成形ライン全体を設計します。ロールセット、曲げシーケンス、パンチングレイアウト、カットオフ方法はすべて、特定の部品用に開発されています。
カスタム プロジェクトと標準購入の違いは 3 つあります。
ロールフォーミングは他のプロセスに比べてコスト構造も有利です。カットシートではなくコイルストックから開始するため、スクラップが削減されます。加熱する必要がないため、エネルギーを節約できます。また、その工具コストは、スタンピング金型や押出工具よりもはるかに安価です。カスタムロール成形が成功する一般的な範囲は、プレスブレーキまたは折り機に適した少量から、押出または専用のスタンピングラインを正当化する膨大な量までの間です。その中間ゾーンは、ほとんどの建築構造コンポーネント、屋根付属品、ラック支柱、太陽光発電設置チャネル、およびコンテナハウスセクションをカバーします。
見積もりを依頼する前に、いくつかの実証済みのルールに照らして部品の設計をチェックすることが賢明です。一部のプロファイルは単純です。機械がどれほど正確に作られていても、しわ、スプリングバック、またはエッジの亀裂が発生するものもあります。通常、違いは形状、材質、許容差にあります。
すべての曲がりの位置が重要です。左右対称のプロファイルは、成形力が左右でバランスするため、成形が容易です。プロファイルが非対称の場合、ツーリングはガイド ローラーと調整されたロール クリアランスで補正する必要があります。これは経験豊富なメーカーにとっては通常の方法ですが、設計に労力がかかります。曲げ半径も同様に重要です。成形がきつくなりすぎると、コーティングや基材に亀裂が入る可能性があります。ほとんどの構造用鋼の実際的な経験則は、最小曲げ半径が材料の厚さの 1 ~ 2 倍ですが、材料サプライヤーの推奨が常に優先されます。
ベンドの数によってロール ステーションの数が決まります。通常、ロールの各ペアは 1 つまたは 2 つの曲げを行い、複雑なプロファイルには 12 ~ 18 のステーションが必要になる場合があります。ステーションが増えるとコストと床面積が増加しますが、歪みやスプリングバックのリスクも減ります。このトレードオフは設計レビューで議論されるべきであり、試運転中に発見されるべきではありません。
カスタムのロール成形ラインは、軟鋼、亜鉛メッキ鋼、アルミニウム、ステンレス鋼、および塗装済みの材料を定期的に処理します。ここで説明するタイプの機械の実際の厚さの範囲は、プロファイルに応じておよそ 0.4 ~ 3.0 mm です。各マテリアルには独自の制約があります。
ロール成形は非常に安定したプロセスですが、精密な研削作業ではありません。購入者が 6 メートルのプロファイルの全長にわたって ±0.1 mm を要求した場合、正しい答えは通常、販売パンフレットの約束ではなく、追加の矯正または機械加工のステップです。適切に設計されたカスタム ラインに対する現実的な期待を以下の表に示します。
| 測定された特徴 | 共通標準公差 | 達成可能な良好な許容差 |
|---|---|---|
| プロファイル幅 | ±1.0mm | ±0.5mm |
| ストリップに沿った曲げ位置 | ±0.8mm | ±0.3mm |
| 穴または切り欠きの位置 | ±0.5mm | ±0.2mm |
| カット長さ | ±3.0mm | ±1.0mm |
| 3m以上ひねったりお辞儀したりする | 最大5.0mm | 最大2.0mm |
公差は単一の数値ではなく、ストリップの厚さ、幅、曲げの数、測定対象の形状の位置によって変化します。サプライヤーに、既に生産されている機械で数値をどのように検証したかを尋ね、マーケティング資料ではなく、その結果を拘束力のある参照として扱います。
ほとんどのカスタム プロファイルでは、組み立てのために穴、スロット、またはノッチが必要です。母屋では、これらはロッドブレース用のボルト穴です。ソーラーストラットチャネルでは、それらは取り付けスロットです。コンテナハウスの梁では、フレーム接続用の切り欠きになります。デザインは、パンチング前とパンチング後から選択できます。曲げる前に平らなストリップに穴を形成するプレパンチングは、金型が単純で、穴と曲げ線の間の距離が制御下にあるため、通常は好まれます。ポストパンチングは、穴がプロファイルの傾斜した壁にある場合、または曲げ操作により開口部が歪む可能性がある場合に使用されます。ストリップの速度と同期するサーボ駆動のパンチング ユニットにより、穴のピッチが全長に渡って正確に維持されます。これは、適切に設計されたカスタム ラインとパンチング プレスがボルトで固定された標準的な機械との重要な違いの 1 つです。
プロファイル設計が決まると、注意は機械自体に移ります。成形プロセスでは、カスタム プロファイルを 10 ~ 20 m/min で実行することは難しくありません。より困難な作業は、ストリップを平らに保ち、穴を揃え、その速度で四角くカットすることです。
ロール成形機がどのように構築され、その主要コンポーネントがどのように連携するかについての簡潔な説明は、 設備紹介 これは、サプライヤーに最初の問い合わせを送信する前の実際的な出発点です。
カスタム マシンが意味があるかどうかを判断する最も明確な方法は、実際のアプリケーションを見て、ラインが何を提供する必要があるかを確認することです。
屋根や建物の外壁では、設計者は、より深い補強リブ、より広い被覆幅、または排水を改善するエッジ形状を備えた台形プロファイルを必要とする場合があります。これらの要件は、標準のカタログ プロファイルでは満たすことができません。屋根シートの高速生産用に特別に構築された機械は、ピッチとエッジの高さを一定に保ちながら、カスタムプロファイルを大量生産します。
 カスタムプロファイル用の高速屋根シートロール成形機 この機械を使用すると、ピッチとエッジの高さを正確に制御して、カスタムの台形屋根プロファイルを高速で生産でき、一貫した形状を必要とする大規模な建築外壁プロジェクトに適しています。 製品を見る→
物流や農業では、パレットのプロファイルやラッキング支柱には、積み重ね性やロックを向上させる複雑なエンボス穴が含まれることがよくあります。量が十分に多いため、正しいパンチング レイアウトを備えたカスタム ラインがすぐに効果を発揮します。パレット プロファイル ロール成形機は、単純に見えますが、公差内に収めるために慎重に同期したパンチングと曲げを必要とする部品の一例です。
 エンボス穴パンチング付きパレットプロファイルロール成形機 パレットのプロファイルやエンボス穴のあるラック支柱の製造に最適なこのラインは、パンチングと曲げを同期させて、大量の物流や農業用途で厳しい公差を維持します。 製品を見る→
構造用途において、最も要求の厳しいカスタム ラインは、耐震性のせん断壁パネルを生産するラインです。これらのパネルには、強化チャネル、ボックスセクション、および接続ストリップの密なパターンが必要であり、コンポーネントがぴったりと密着した接続で組み立てられるため、公差要件が厳しくなります。このアプリケーション用の機械は、カスタム ロール成形エンジニアリングが達成できることの上限を実証します。つまり、高度に特殊な構造製品を中心にゼロから設計された完全な生産ラインです。
 構造パネル用耐震耐震壁生産ライン 複雑な補強チャネルとボックスセクションを備えた耐震性せん断壁パネルを製造するために設計されたこの生産ラインは、緊密な構造接続に対する厳しい公差要件を満たしています。 製品を見る→
標準プロファイルがすでに必要なものに十分近い場合、カスタム マシンが最も賢明な購入であることはほとんどありません。しかし、コンテナ ハウスのフレーム セクション、特殊な太陽光発電取り付けチャネル、事前に穴が開けられた壁パネルなど、まったく異なる断面の場合、カスタム ラインの価値は、二次的な穴あけ、プレス ブレーキのボトルネック、位置ずれした穴によるスクラップが発生せず、すぐに組み立てられる状態で部品が到着することです。
初日から動作するカスタム マシンと、何か月もデバッグが必要となるカスタム マシンとの間の違いは、通常、構築者のエンジニアリング能力と、文書で約束する意欲によって決まります。提案を比較する際には、以下の点に注目してください。
責任あるサプライヤーは、見積もりを出す前に、最終部品の図面、コイル仕様、生産速度、公差限界、利用可能な床面積を求めます。これらの詳細を無視した営業会話は警告サインです。機械は一般的なレイアウトで納品され、不足しているエンジニアリングは工場ではなく現場で解決されることになります。
ロールツーリングには精密な機械加工、研削、焼き入れが必要です。社内に加工能力を持つメーカーは、納品前にパス設計を修正し、ツーリングを再テストできるため、試運転期間が短縮されます。機械のどの部分が社内で製造され、どのコンポーネントが外部サプライヤーから別途購入されるかを尋ねてください。
出荷前に、プロファイルのテスト実行で、コイルの最初、中間、および終わりのプロファイルを測定する必要があります。穴の位置、カット長さ、プロファイルに沿ったねじれや曲がりを確認してください。実際の数値が記載されたテストレポートは、楽観的な能力グラフが記載された機械のパンフレットよりもはるかに価値があります。公差と機械の選択について詳しくは、 精密ストリップのカスタムロール成形に関する記事 有用な実践的な参考資料を提供します。
カスタムマシンは特定のロールとツールに依存します。プロファイルが変更された場合や工具が摩耗した場合に、サプライヤーがメンテナンス手順、スペアパーツリスト、および新しいロールの供給元を提供していることを確認してください。アフターセールス文書では、油圧システムと制御システムについても説明する必要があります。
カスタムロールフォーミングはカタログアイテムではありません。これは、プロファイル、材料、生産速度、および一連の公差要件を 1 つの統合ラインに組み合わせるエンジニアリング プロジェクトです。マシンは最初のステップではなく、最後のステップです。価格表ではなく、正直な設計レビューから始めるサプライヤーは、お客様が描いたプロファイルを生産するラインを、必要な速度で、投資全体をサポートする部品あたりのコストで提供する可能性が最も高い業者です。

フラットパック コンテナ ハウスのトップ ビーム ロール成形機は、フラットパック コンテナの屋根構造の製造用に特別に調整されています。高精度の圧延とインテリジェント制御により、トップビームの「スチールコイルイン→プロファイルアウト」の全自動生産を実現。これは、フラットパック コンテナ ハウスの...
詳細を見る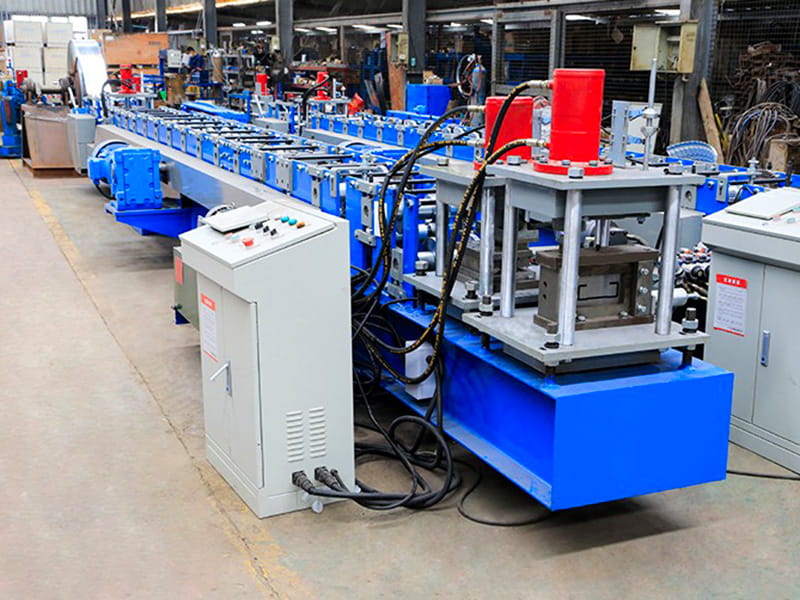
C 母屋ロール成形機は、鉄骨構造の建物外壁システムの製造における特殊機器の中核となります。この機械は、亜鉛メッキまたは黒色鋼ストリップ コイルを原材料として使用し、周囲温度での連続ロール成形プロセスを採用し、金属コイルを国家基準を満たす C 型鋼母屋に徐々に成形します。鉄骨工場、物流倉庫、大規...
詳細を見る
ソーラーストラットチャネルロール成形機は、太陽光発電所サポートシステム用の金属コンポーネントを製造するために特別に設計された完全自動圧延機です。複数の精密ローラーを使用して、金属コイル (アルミニウム、マグネシウム、亜鉛メッキ鋼、アルミニウム合金、またはステンレス鋼) を連続的に冷間曲げして、...
詳細を見る
足場産業用ロール成形機は、足場を構築するための鋼製歩道板 (足場板) の大量生産用に特別に設計された自動圧延機です。 複数の高強度ローラーを使用して、金属コイル (通常は厚さ 1.5 ~ 2.5 mm の Q235/Q345 炭素鋼) を連続的に冷間曲げして、滑り止めの溝、補強リブ、端の...
詳細を見る
ケーブル トレイ ロール成形機は、ケーブル敷設システム用の金属サポート コンポーネントの大量生産用に特別に設計された全自動ロール成形機です。複数の精密ローラーを使用して、亜鉛メッキ鋼、アルミニウム合金、またはステンレス鋼のコイルを、はしご、トレイ、トラフ スタイルなどの標準化されたケーブル ト...
詳細を見る
高速屋根板ロール成形機は、建設業界向けに特別に設計された全自動板金加工機です。その中心的な機能は、金属コイル (カラー塗装鋼、亜鉛メッキ鋼、アルミニウム-マグネシウム-マンガン鋼など) を特定の断面形状 (波形、台形、立ち継ぎ目など) の屋根パネルに連続的かつ高速でロール成形することです。 ...
詳細を見る

著作権©Jiangyin Hailong Machinery Factory All rights reserved ロール成形機メーカー
