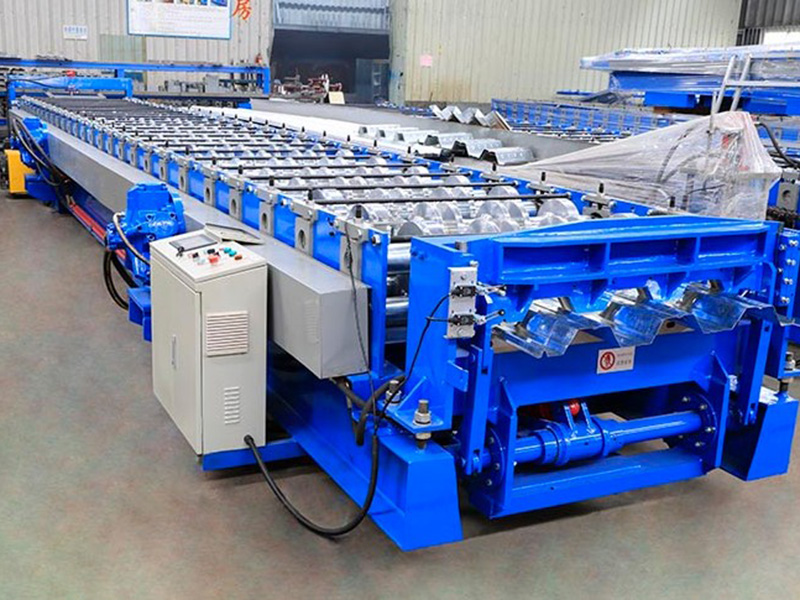
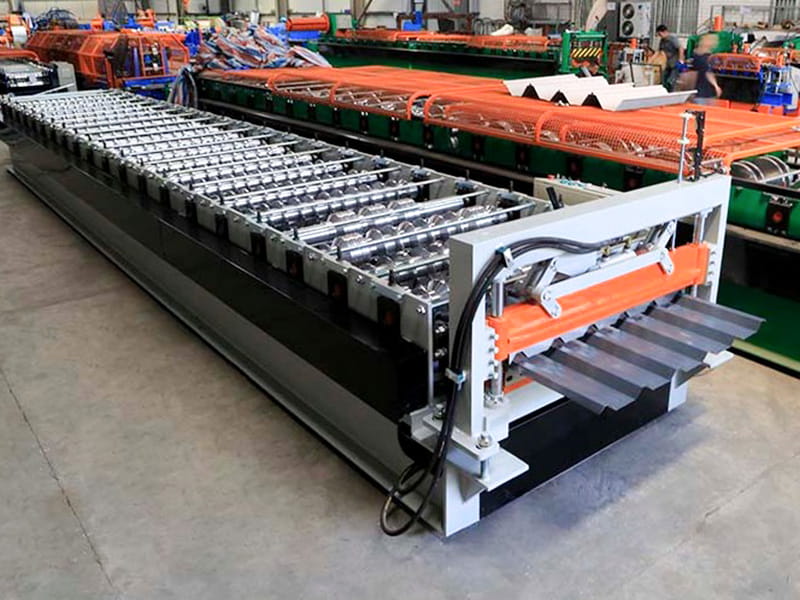
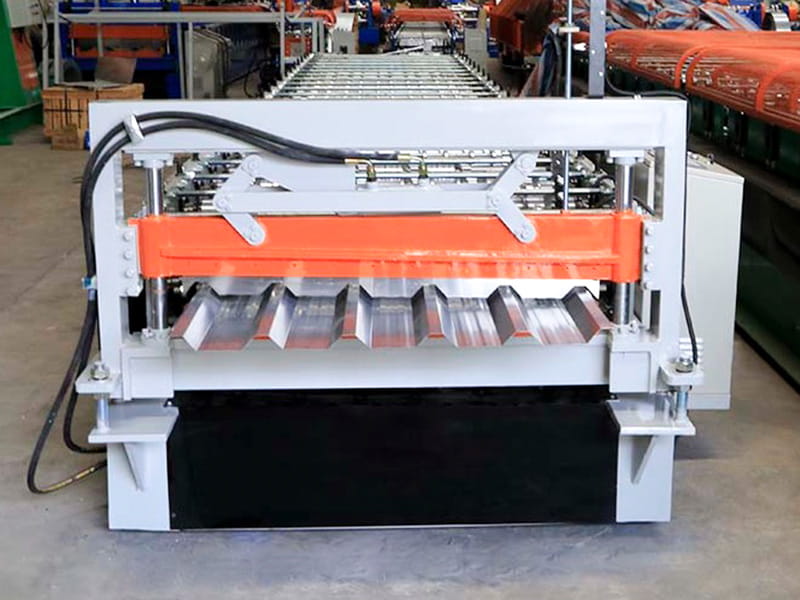
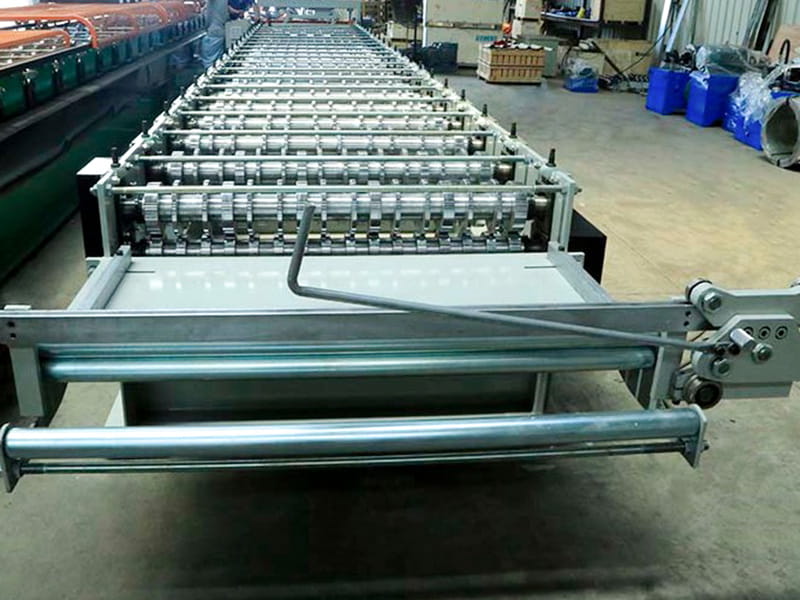
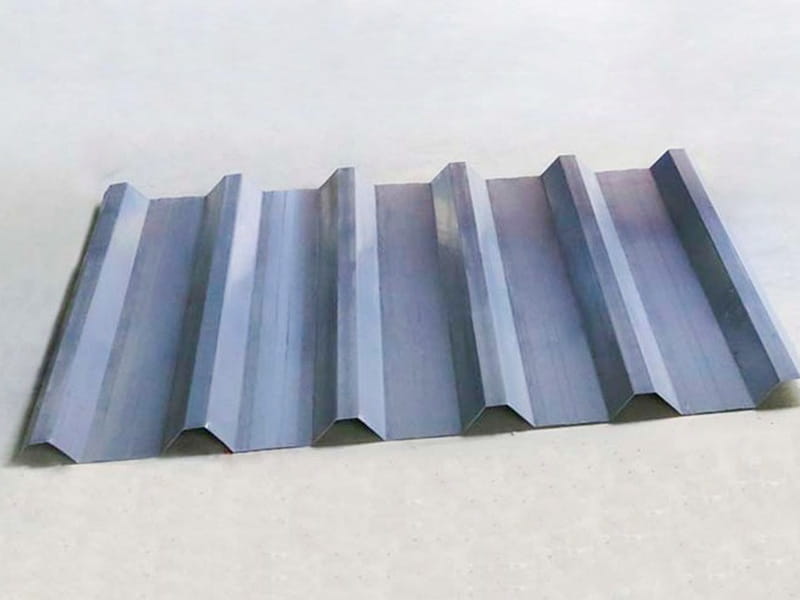
IBR 1000 プロファイルは、オーストラリア、東南アジア、中東、アフリカなどの地域で広く採用されている、国際的に認められた古典的な屋根システムです。 1000 タイプ IBR シート ロール成形機は、有効被覆幅 1000 mm の IBR (Inverted Box Rib) 屋根パネルを製造するために特別に設計されたワイドフォーマットのロール成形ユニットです。この機械は、溶融亜鉛メッキ、カラーコーティングされたスチールコイル (通常幅 1200mm ~ 1250mm) を原材料として使用し、多段階順送ロール成形を採用して、広い山と狭い谷を特徴とする独特の断面を備えた金属屋根パネルを製造します。高速、幅広い成形能力、高精度を備えたこの装置は、大規模な工業用屋根プロジェクトを請け負う中規模から大規模の異形板メーカーにとって理想的な生産ツールです。
Jiangyin Hailong Machinery Factory は 1000型IBRシートロール成形機 中国のサプライヤーです。1200以上の顧客関係を持ち、カスタムロール成形設備を提供し、多くの業界にサービスを提供しています。 1000型IBRシートロール成形機 販売中.
設備構成
1)。油圧アンコイラー: 重量トン数のカラーコーティングされたコイルをサポートするように設計されており、油圧拡張/収縮および減衰ブレーキ システムを備えており、スムーズで安定したアンコイラーを保証します。
2)。油圧センタリング・送り案内装置(EPC):(コア部品)幅1.2mの帯鋼のドリフト傾向に対応するため、高精度油圧式光電センタリングシステムを採用。ストリップエッジの位置をリアルタイムで監視し、主成形ユニットに入る前に材料が中央に留まるようにし、「蛇行」や横方向の振動によって引き起こされる不均一なエッジ切断を防ぎます。
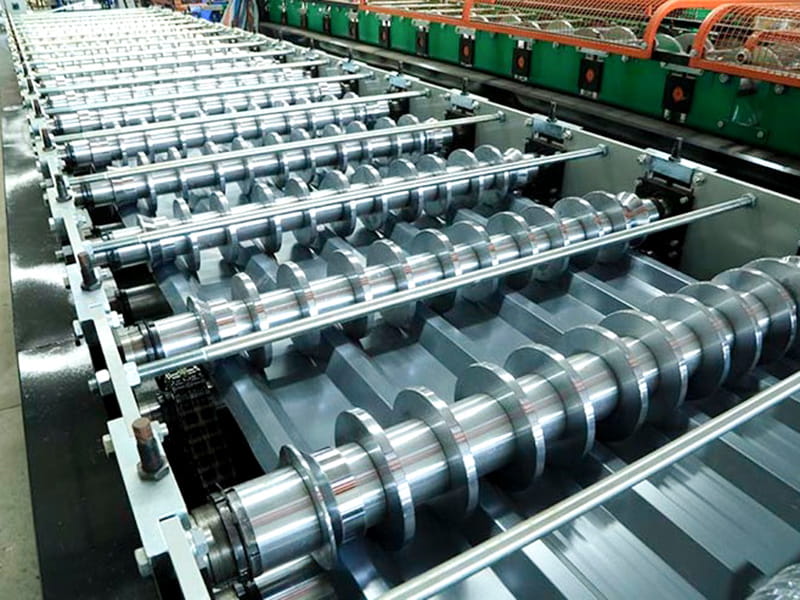
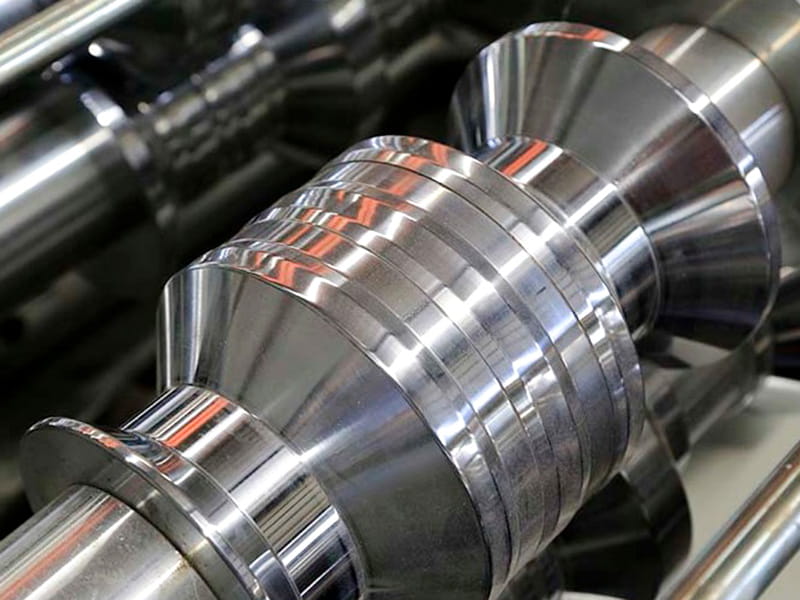
3)。メインロール成形ユニット: 一体の鋳鋼または溶接された厚鋼板で作られたスタンド構造を特徴とし、12 ~ 14 個の順送成形ステーションを収容します。ロール面は精密研磨されており、パネル幅全体にわたって均一な圧力が保証されます。大径ソリッドシャフトは、ワイドフォーマット成形中に発生する半径方向のたわみに効果的に抵抗するために使用され、鮮明で明確な山と谷を保証します。
4)。油圧切断装置: 同期した上下剪断機構を利用して、バリやエッジの潰れのないきれいで滑らかな切断を実現し、取り付け中の施工者の怪我やシール ストリップの損傷を防ぎます。
5).全自動PLC制御システム:長さ設定、張力調整、故障診断、自動カウント機能を統合したタッチスクリーンHMIを備え、操作が簡単です。
標準的なプロセス フロー:
巻き戻し → 油圧ストリップガイド/フィード → マルチパスロール成形 (プログレッシブ) → インラインパンチング (オプション) → 油圧式長さカットシャーリング → 最終製品回収
主要な技術的利点
1)。広範囲のトラッキングを実現する高精度制御: 原料の幅が 1.2 メートルを超えると、横方向の力が不均一になりやすくなります。この装置の全自動油圧ストリップ ガイド システム (EPC) は、両側の垂直ガイド ローラーと組み合わせて、ストリップの偏差を ±1.0 mm 以内に制限します。これにより、「波状のエッジ」(オイル缶)やギザギザのプロファイルなど、幅広ストリップの生産でよくある欠陥が根本的に排除されます。
2)。剛性のたわみ防止設計: 幅広のプロファイルに伴うスピンドル変形のリスクに対処するために、機械は密集したベアリング サポートを備えた大径スピンドルを採用しています。これにより、厚いシート(0.8~1.2mm)を高速(20m/分以上)で成形する場合でも、中央のローラー表面が真っ直ぐに保たれ、シート幅全体にわたって均一な波の高さが保証され、しっかりとした漏れのない重ね合わせ接合が実現します。
3)。明確に定義されたプロファイル: IBR パネルの断面特性 (丸みを帯びた波とは対照的に) の「四角い角」に合わせて調整された最終成形段階には、精密な仕上げおよびレベリング ローラーが組み込まれています。これらはスプリングバック応力を効果的に排除し、波頭とウェブの接合部に鮮明な直角または鈍角の輪郭を形成し、優れた美観と耐荷重能力の向上をもたらします。
技術的パラメータ
| アイテム | パラメータ | 備考 |
| マシンベース | 国家規格36号Iビーム鋼 | 溶接構造全体 |
| ローラー材質 | 高品質の45#スチール | 微細加工、焼入れ |
| メインシャフト | φ75,45#スチール | 微細加工、焼入れ |
| グループの形成 | 20 | |
| メインモーター出力 | 7.5KW | |
| 駆動方式 | チェーンドライブ | |
| カットオフモード | 油圧カットオフ | 油圧ステーションモーターの出力は4KWです |
| カットブレード | Cr12MoV | 焼入れ、HRC58~62 |
| アンコイラー | 積載5トン、荷台付き | 油圧ステーションモーターの出力は2.2KWです |
| 制御システム | サイメンス/シャイダー PLC | |
| 油圧システム | 北京華徳ブランド | |
| 生産ライン全長 | 約18メートル | |
| 装備重量 | 6トン程度 | |
| 原料の厚み | 0.3~0.8mm | Q235亜鉛メッキコイル |
| 生産速度 | 10~12m/分 |