


フラットパック コンテナ ハウス トップ ビーム ロール成形機
フラットパック コンテナ ハウスのトップ ビーム ロール成形機は、フラットパック コンテナの屋根構造の製造用に特別に調整されています。高精度の圧延とインテリジェント制御により、トップビームの「スチールコイルイン→プロファイルアウト」の全自動生産を実現。これは、フラットパック コンテナ ハウスの...
詳細を見る2.0 mm の亜鉛メッキ鋼をスムーズに動かしていたラインに 1.5 mm グレード 304 のコイルを供給すると、最初のプロファイルはほぼ確実に公差を外れます。何も壊れていません。スプリングバックが変わりました。ステンレス鋼はパスごとに加工硬化を続けるため、炭素鋼用に調整されたロールフラワーは通常、ステンレスの角度を保持するまでに、より多くのステーション、より多くのオーバーベンド、およびまったく異なる潤滑アプローチを必要とします。以下は、ステンレス鋼ロール成形ラインをセットアップまたは購入するときに実際に重要なことです。
ステンレス鋼の冷間圧延成形では、同じ厚さの炭素鋼を成形する場合に比べて、より高い成形力、より多くのパス、およびより大きな過曲げ補正が必要になります。これは、オーステナイト系ステンレスが安定した流動応力プラトーに落ち着くのではなく、すべてのステーションを通じて加工硬化を続けるためです。
同じゲージで 304 を使用する場合と亜鉛メッキ鋼を使用する場合の実質的な違いは、次の 3 つの材料特性によって決まります。
また、ステンレスは工具鋼に対する摩擦係数が高く、熱伝導率が炭素鋼の約 3 分の 1 であるため、熱はストリップに消散するのではなく、ロール接触ゾーンに集中します。
工具設計前に選択するステンレス材種によって、成形ステーションの数とロール半径が決まります。304 や 316 などのオーステナイト材種は最も多くのパスを必要とするのに対し、フェライト系およびマルテンサイト材では必要なパス数は少なくなりますが、亀裂のリスクがはるかに高いためです。
オーステナイト系グレードは硬化が速いにもかかわらず延性を維持するため、長いロールフラワーに耐えることができます。 430 などのフェライトグレードは伸びが低く、引張時と圧縮時で異なる挙動を示す降伏点を持っているため、徐々に跳ね返るのではなく、曲げ線で破損する傾向があります。
| グレード | 代表値 Rp0.2 (MPa) | 加工硬化 | 実践メモ |
| 304/304L | 205~310 | 高い、n は約 0.45 | オーステナイト系のベンチマークグレード。最も長いロールフラワー、最も強いスプリングバック、繰り返しの曲げに非常に強い |
| 316 / 316L | 205~310 | 高い、304 と同様 | 形状は 304 によく似ています。塩化物または海洋への暴露に使用します。コストが高くなるとスクラップ管理の厳格化が正当化される |
| 201 | 350~450 | 中~高 | 304 よりも硬い入力コイル。きつい曲げではより大きな成形力と慎重な半径制御が必要 |
| 430 | 310~400 | 低い | フェライト系。ステーション数は少ないが、曲げ半径 1 トンを下回るとエッジと曲げの亀裂リスクが急激に上昇する |
| 409 | 170~250 | 低い | 最も形成しやすい。腐食要求が中程度である排気および遮熱プロファイルに使用されます。 |
よくある間違いは、家族全員のために 1 つのロールフラワーをデザインすることです。 304 を快適に実行するツールセットは、通常、430 用にオーバーエンジニアリングされており、430 用に構築されたツールセットは、マテリアルを再配布するための十分な余地が残されていないため、最後のステーションで 304 をクラックします。
機械のアーキテクチャ自体を初めて使用する場合は、ステーション、シャフト、ドライブの基本構造についてはこの記事で説明しています。 ロール成形機の基礎 ページ。ステンレスの場合は、工具パラメータを最初から再計算する必要があります。
ステンレス鋼のロール成形を適切に行うには、5 つの工具パラメータを制御する必要があります。最初の 2 つは、新しいラインで見られる失敗のほとんどの原因です。パスごとの角度増分とパス間の間隔です。
炭素鋼ラインは多くの場合、ステーションごとに 8 ~ 12 度の曲げを実行します。ステンレスは、最初の数回のパスでは 5 ~ 8 度に留まり、最後に向かってさらに先細になるはずです。これは、蓄積された加工硬化がそこに食い込むためです。後のステーションの 304 で 10 度を超えると、整流器をいくら調整しても除去できないエッジ波が生成されます。
同じセクションのステンレス製プロファイルには、通常、同等の炭素鋼よりも 2 ~ 4 ステーション多くのステーションが必要です。追加のステーションは、材料をより多く曲げるためにあるのではなく、より穏やかに曲げ、パスの間に回復するためのスプリングバックを与えるためにあります。
ロール直径が大きくなると、接触角が減少し、成形荷重が分散されますが、接触弧とスプリングバックてこ作用も増加します。 0.8 mm ~ 2.0 mm のステンレスの場合、120 ~ 180 mm の範囲のロール直径が適切な開始点です。ここでは負荷が高いため、炭素鋼よりもシャフトのたわみが重要になります。
1.5 mm ステンレスの 90 度フランジに 4 ~ 7 度のオーバーベンドを計画します。これは、亜鉛メッキに使用する場合の約 2 倍です。補償は、一度にすべて適用するのではなく、最後の 2 つまたは 3 つの成形ステーションとサイジング パスに分散する必要があります。
通常は、58 ~ 62 HRC に硬化された D2 または DC53 工具鋼が選択されます。作業ロールの 5 ~ 10 ミクロンの硬質クロム仕上げにより、摩擦と金属のピックアップが軽減されます。研磨ロールは 2B 材料には適していますが、相対的な滑りがあると BA または鏡面に目に見える跡がつきます。
カスタムプロファイルの許容範囲はほとんどの購入者が予想するよりも厳しいため、図面に署名する前に材料固有の数値を読む価値があります。便利な参考資料があります カスタムロール成形設計公差と材料選択 ステンレスケースについて詳しく説明します。
ステンレス鋼のロール成形における外観不良のほとんどは、曲げ自体からではなく、ロールとストリップの間の相対的な滑りから生じます。そのため、ステンレスラインの曲げ半径よりも表面保護とロール速度の一致が重要です。
ロール表面が接触点でストリップより速くまたは遅く動くと、ストリップは横に引きずられます。見落としがちな鈍い擦り傷として現れる炭素鋼。ステンレスでは、保護フィルムを引き裂き、ロール上の金属を拾い上げ、その後のコイルの長さごとに同じマークを繰り返します。
これらの表面は、仕上げがすでに光を散乱させるため、小さな滑り跡を許容します。通常は、工場で販売されている PE 保護フィルムで十分です。ライン速度はわずかに速くてもよく、ロール研磨要件はそれほど厳しくありません。
縦方向のドラッグマークは不合格です。ロール表面速度をストリップ速度に合わせて約 1% 以内に保ち、ライン速度を 20 ~ 30% 削減し、汎用のフォーミング オイルではなく専用の潤滑剤を使用した硬質クロムまたは研磨ロールを使用します。
ここでは 2 つの実践的な習慣が役に立ちます。まず、成形セクションを通して保護フィルムを貼り付けたままにし、カットオフプレスの前ではなく後にのみ取り外してください。次に、新しい仕事の最初の週はシフトごとにロールピックアップを確認します。ロール上の単一の明るいスポットは、誰も気づかないうちに数百メートルのストリップに転送されます。
ステンレス鋼のロール成形ラインは通常、同じ厚さの亜鉛メッキ鋼板に使用されるライン速度の 50 ~ 70% で稼働します。これは機械の制限ではなく、意図的なプロセスの決定です。
速度が速くなると、ロール接触部の温度が上昇し、金属のピックアップが増加し、ロールの摩耗が加速され、材料特性も温度に依存するようになるため、スプリングバックの予測が難しくなります。コイルを廃棄するよりも遅い方が安価です。
潤滑剤の選択は、多くのステンレスラインが静かに損失を被る場所です。塩素化オイルは炭素鋼に対して優れた極圧性能を発揮しますが、完全に除去されないとステンレスに孔食を促進する残留物が残る可能性があります。 EP 含有量の高い非塩素系合成樹脂がより安全なデフォルトであり、機械全体をコーティングするフラッド システムではなく、フェルト ワイパーまたはローラー アプリケーターを使用して塗布されます。
ステンレスのロール摩耗は、同じトン数の炭素鋼で見られる速度のおよそ 1.5 ~ 2 倍です。だからといって、特殊なツールが必要というわけではありません。つまり、カレンダー時間ではなくトン数に基づいてロール検査間隔を計画し、最も早く摩耗するサイジング ロールの予備セットを保管しておく必要があります。
プロファイル形状と表面要件の両方が安定しており、既存の機械シリーズですでにカバーされている場合、標準の冷間ロール成形ラインはステンレスにとってより経済的な選択肢です。断面、材料の厚さ、または仕上げがこれらの範囲外になると、カスタム ラインが唯一実行可能なルートになります。
特にステンレス作業に関しては、2 つのプロファイル ファミリが問い合わせで何度も出てきますが、どちらも成熟した標準プラットフォームを備えています。
 ソーラーストラットチャネルロール成形機 太陽光発電サポート プロファイル用の自動ロール成形機。コーティングされたスチール、アルミニウム、またはステンレスから C/U レール、Z/Σ 母屋、およびアース スクリュー スリーブを製造します。 製品を見る→
ソーラーストラットチャネルが良い例です。ステンレス製ストラットは、亜鉛めっき皮膜の寿命が制限要因となる沿岸地域および高湿度の設置向けに指定されています。セクションはシンプルで、公差は管理可能で、ステンレス製の専用ロールセットを備えた標準的な機械で、カスタムエンジニアリングを行わずにほとんどの需要をカバーします。
 ケーブルトレイロール成形機 ラダー、トレイ、チャネル ケーブル トレイ用の自動ロール成形機。電力、通信、建設用の亜鉛メッキ鋼、アルミニウム合金、またはステンレス鋼のコイルを加工します。 製品を見る→
ケーブルトレイも同様です。食品工場、化学施設、海洋プラットフォーム用のステンレス ケーブル トレイは十分に確立された製品であり、穿孔と曲げの順序が十分に標準化されているため、実績のあるプラットフォームは通常、特注設計よりも速くて安価です。
カスタム ラインが避けられないのは、0.8 mm 未満の薄いゲージ、非常に狭い曲げ半径、非対称セクション、または滑り接触をまったく排除する表面要件などです。このような場合、ロールフラワー、ロール素材、ドライブ構成をすべて一緒に設計する必要があります。
 ガーデンベッドロール成形機 花壇のガードレール、庭の境界、階段状の植栽溝の自動ラインで、景観緑化のための波状、木目調、または多色のプロファイルを生成します。 製品を見る→
庭の縁取りや同様の小さな装飾プロファイルは、典型的なカスタム ケースです。断面は狭く、材質は 0.5 ~ 0.8 mm のステンレスであることが多く、目に見える表面には跡が残らないようにする必要があるため、工具の設計は曲げ形状だけでなく接触制御によっても左右されます。
ステンレス鋼ロール成形ラインの工場受け入れテストでは、コイル全体にわたる断面公差、表面状態、規定のトン数後のロール摩耗、定格出力での速度安定性の 4 つの点に焦点を当てる必要があります。
はい、ただし変更がないわけではありません。成形ステーション、ロールフラワー、潤滑はすべて見直す必要があります。実際には、フレームとドライブは通常再利用可能ですが、ロールとスプリングバック補償は、ステンレスのより高い降伏強度とより大きなスプリングバックに合わせてほとんどの場合再設計する必要があります。
最も一般的な原因は、補償不足のスプリングバックであり、その後のステーションでパスごとに過剰な角度が続きます。ステンレスは低炭素鋼の 2 ~ 3 倍反発するため、炭素鋼の価値を考慮して設計されたロールフラワーは、工具が摩耗するにつれてさらにドリフトするオープンアングルを常に提供します。
これらは回線上ではほぼ同じように動作します。どちらも同様のひずみ硬化指数と同様の耐力を備えたオーステナイトであるため、通常は同じロール フラワーが両方とも動作します。違いはコストと腐食性能であり、成形性ではありません。
実際のルールとして、同等の炭素鋼プロファイルよりも 2 ~ 4 ステーション多い計画を立て、初期のステーションでは 1 パスあたり 5 ~ 8 度の曲げを設け、最後に近づくほど曲げを少なくします。複数のリターンを含む複雑なセクションでは、さらに多くのものが必要となる場合があります。

フラットパック コンテナ ハウスのトップ ビーム ロール成形機は、フラットパック コンテナの屋根構造の製造用に特別に調整されています。高精度の圧延とインテリジェント制御により、トップビームの「スチールコイルイン→プロファイルアウト」の全自動生産を実現。これは、フラットパック コンテナ ハウスの...
詳細を見る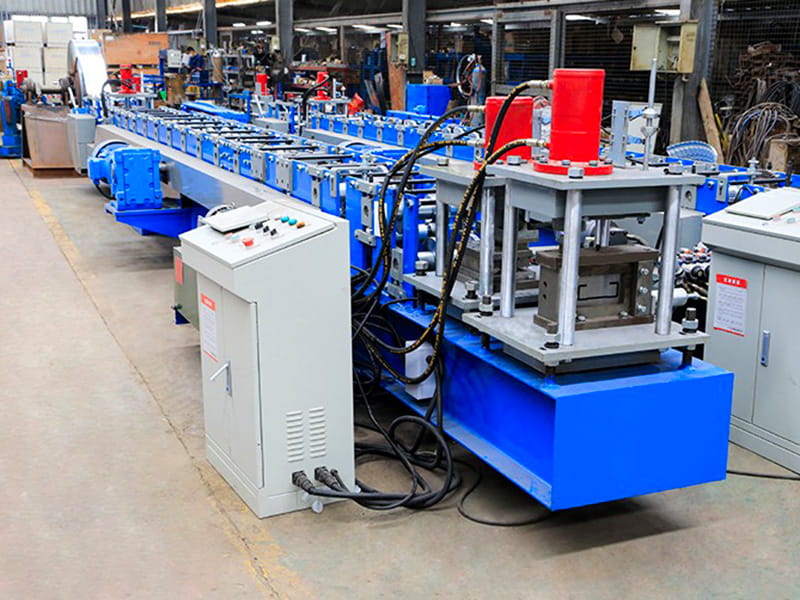
C 母屋ロール成形機は、鉄骨構造の建物外壁システムの製造における特殊機器の中核となります。この機械は、亜鉛メッキまたは黒色鋼ストリップ コイルを原材料として使用し、周囲温度での連続ロール成形プロセスを採用し、金属コイルを国家基準を満たす C 型鋼母屋に徐々に成形します。鉄骨工場、物流倉庫、大規...
詳細を見る
ソーラーストラットチャネルロール成形機は、太陽光発電所サポートシステム用の金属コンポーネントを製造するために特別に設計された完全自動圧延機です。複数の精密ローラーを使用して、金属コイル (アルミニウム、マグネシウム、亜鉛メッキ鋼、アルミニウム合金、またはステンレス鋼) を連続的に冷間曲げして、...
詳細を見る
足場産業用ロール成形機は、足場を構築するための鋼製歩道板 (足場板) の大量生産用に特別に設計された自動圧延機です。 複数の高強度ローラーを使用して、金属コイル (通常は厚さ 1.5 ~ 2.5 mm の Q235/Q345 炭素鋼) を連続的に冷間曲げして、滑り止めの溝、補強リブ、端の...
詳細を見る
ケーブル トレイ ロール成形機は、ケーブル敷設システム用の金属サポート コンポーネントの大量生産用に特別に設計された全自動ロール成形機です。複数の精密ローラーを使用して、亜鉛メッキ鋼、アルミニウム合金、またはステンレス鋼のコイルを、はしご、トレイ、トラフ スタイルなどの標準化されたケーブル ト...
詳細を見る
高速屋根板ロール成形機は、建設業界向けに特別に設計された全自動板金加工機です。その中心的な機能は、金属コイル (カラー塗装鋼、亜鉛メッキ鋼、アルミニウム-マグネシウム-マンガン鋼など) を特定の断面形状 (波形、台形、立ち継ぎ目など) の屋根パネルに連続的かつ高速でロール成形することです。 ...
詳細を見る

著作権©Jiangyin Hailong Machinery Factory All rights reserved ロール成形機メーカー
