


フラットパック コンテナ ハウス トップ ビーム ロール成形機
フラットパック コンテナ ハウスのトップ ビーム ロール成形機は、フラットパック コンテナの屋根構造の製造用に特別に調整されています。高精度の圧延とインテリジェント制御により、トップビームの「スチールコイルイン→プロファイルアウト」の全自動生産を実現。これは、フラットパック コンテナ ハウスの...
詳細を見るA 0.4 mm galvanized strip that measures 0.38 mm at the coil eye and 0.43 mm at the tail will never produce a stable formed channel, no matter how carefully the rolls are shimmed. That single number, gauge variation, explains why one precision strip line holds ±0.1mm on the finished profile while another drifts through an entire shift.
簡単な答えが最初にあります。精密ストリップのカスタム ロール成形は 3 つの部分からなるシステムです。ストリップはタイトなエンベロープ内に収める必要があり、フラワー デザインとロール ツールは材料のスプリングバックとエッジの制限を尊重する必要があり、機械フレーム、シャフト、およびカットオフは、ツールが作成したものを維持するのに十分な剛性と再現性を備えていなければなりません。通常、3 つのうち 1 つだけを改善すると、欠陥は成形ステーションから最終組み立て、またはスクラップ箱まで、別の場所に移動されます。
「機械のトラブル」として報告される問題のほとんどはコイルから始まります。厚さが異なる、反りがある、または一方の端にバリがあるストリップは、高さが変化したり、長さに沿って湾曲したり、ロールの跡がついたプロファイルを生成します。パス数について議論する前に、入力されるマテリアルを定義する必要があります。
スプリングバックは厚さと降伏強度に応じて変化するため、ゲージはほとんどの購入者が予想するよりも重要です。 0.5 mm のストックでは、±0.05mm のウィンドウはすでに材料の厚さの ±10% です。そのウィンドウの下端で動作するコイルは、高端のコイルよりも浅い脚を形成するため、同じ公称グレードの 2 つのコイルから供給される単一のラインで、フランジの高さが 0.1 ~ 0.2 mm 異なる部品を製造できます。
| ストリップのプロパティ | 精密ターゲット | 一般商業用 | 影響を受けるもの |
|---|---|---|---|
| 厚さ | ±0.02mm | ±0.05~±0.10mm | スプリングバックと成形高さ |
| 幅 | ±0.05 mm | ±0.15~±0.30mm | 曲げ線の位置とエッジクリアランス |
| キャンバー | 2m以上で1mm以下 | 2m以上で3mm以下 | 完成したプロファイルの弓 |
| 平面度 | ≤5 I ユニット | I ユニット 8 ~ 12 個 | ツイスト&フランジウェーブ |
| エッジバリ | ≤0.05 mm、バリ取り済み | 目に見えるバリは許容されます | ロールのマーキングと工具の摩耗 |
| コイルセット | 最小限 | よく目立つ | レベラーの作業負荷とラインの安定性 |
エッジの状態は、注文書に独自の行を記載する必要があります。幅の広いコイルから幅の狭いストリップをスリットするのは一般的で経済的ですが、スリットするとエッジ応力とキャンバーが生じ、それが成形ラインに引き継がれます。ミルエッジストリップはコストが高くなりますが、小さなエッジ欠陥が断面の大部分を占める狭くて薄いプロファイルではより良好に動作します。
コイルセットとクロスボウも化粧品ではありません。目に見えるカールを付けて到着したストリップは、最初の通過を通してその記憶を保持し、長さ 3 メートルの弓として再び現れます。形成する前にそれを除去することは、後でそれを曲げようとするよりもはるかに安価です。
 スチールコイルレベリングマシン フレーム:頑丈なフレーム構造。 製品を見る→
成形ステーションの前のシーケンス (巻き戻し、レベリング、スリット、長さに合わせた切断) では、ストリップの欠陥が修正されるか、下流に送られるため、ロール ツールと同じ注意が必要です。
ストリップが制御されると、機械側の 4 つの決定によって実際の許容範囲が設定されます。
精密プロファイルには通常、1 ステーションあたりおよそ 3 ~ 8 度の曲げ増分で 16 ~ 24 回のパスが必要です。パスが少ないほど、増分が大きくなり、エッジひずみが大きくなり、仕上がり角度のばらつきが大きくなります。 1 ~ 3 度の軽いオーバーベンドはスプリングバックを補償し、亜鉛または塗膜に亀裂が入らないように、内半径はコーティングされたストリップの材料の厚さの 1 倍以上に保つ必要があります。初期のパスが結果を決定します。エッジが波に引き伸ばされると、後のステーションはそれを削除しません。
ロールは通常、GCr15 または Cr12MoV で作られ、HRC 58 ~ 62 に硬化され、研削および研磨され、亜鉛のピックアップを制限するために亜鉛メッキまたは事前塗装されたストリップを実行するときに硬質クロムメッキされます。ギャップはストリップの厚さに近い値に小さなクリアランスを持たせて設定されますが、亜鉛の粉塵や汚れがロール面に蓄積するとその設定が変動します。これが、1 週間目では正確だったラインが 3 か月目には許容範囲外になる理由の 1 つです。
ストリップラインのシャフト直径は通常 60 ~ 100 mm です。幅と厚さの比が高い幅の狭いストリップは、パス間でねじれたり垂れたりする傾向があるため、多くの場合、0.05 ~ 0.1 mm のクリアランスを持つサイド ローラーとパス サポートが必要になります。フレームの厚さとベアリングのクラスは、アイドリングではなくフルスピードでラインに負荷がかかったときにプロファイルがどれだけ動くかを決定します。
ストップアンドカット設定は 12 ~ 25 m/min で約 ±1 mm を維持し、短い走行や重いセクションに適しています。サーボ フライング シアーは高価ですが、長さの精度 ±0.5mm で 40 ~ 90 m/min に対応します。熱ドリフトは静かなリスクです。1 ~ 2 時間負荷をかけた後、フレームと油圧オイルが暖まり、寸法が 0.05 ~ 0.1 mm 変化する可能性があります。サンプルはコールドとウォームの両方で承認され、シフト全体にわたって能力チェックが行われる必要があります。
| 形成されたフィーチャー | 標準ビルド | 精密な作り | 主な依存関係 |
|---|---|---|---|
| 断面サイズ | ±0.3mm | ±0.1 mm | 剛性の高いシャフトと安定したゲージ |
| 曲げ角度 | ±1.5° | ±0.5° | オーバーベンドとパス数 |
| ツイスト | ≤1.5°/メートル | ≤0.5°/メートル | ストリップの平坦度とサイドガイド |
| 弓とキャンバー | ≤2 mm/メートル | ≤0.5 mm/メートル | コイルキャンバーとレベリング |
| カット長さ | ±2mm | ±0.5 mm | ストップカットとサーボシャー |
| 穴ピッチ | ±1.0mm | ±0.3mm | インラインパンチングによるサーボフィード |
質問を正しい順序で行うと、高精度ストリップラインの購入がより簡単になります。
セクションが標準カタログから外れる場合、つまり、異常なロックシーム、台形リブ、または非対称フランジを備えたプロファイルなど、その花を最も近い機械のコピーではなく開発プロジェクトとして扱う価値があります。構築するサプライヤー カスタマイズされたロール成形機 通常、ロールを切断する前にストリップサンプルを実行し、パスをシミュレートします。これは、後で硬化した工具を修正するよりもはるかに安価です。
 ソーラーストラットチャネルロール成形機 コア機能と技術的特徴: 製品を見る→
ストラット チャネルは、3 つの変数すべてが一致する場所を示す良い例です。ストリップは狭く、セクションはそれ自体で閉じており、完成したチャネルは作業現場でリーミングなしでナットとボルトを受け入れる必要があります。
薄ゲージの建築プロファイルは典型的なケースです。 0.5 ~ 1.2 mm の亜鉛メッキ ストリップから圧延されたスタッドとトラックは現場で手作業で組み立てられます。0.5 ミリメートルの違いがある脚には、緩みが生じたり、ねじ山が潰れたネジが現れたりします。同じロジックが、ドアフレーム、ラック支柱、ケーブルトレイサイドレール、ストラットチャンネル、パレットプロファイル、庭の縁取りにも当てはまります。これらはすべて、100 個に 1 個の不合格部品が実際のコストとなる生産レートで、比較的幅の狭いストリップから形成されます。
 スチールスタッドおよびトラックロール成形機 機器の分類: 製品を見る→
ソーラー取り付けレールとラック支柱には、2 番目の要件が追加されます。穴の位置は、他の場所で作成されたブラケットと一致する必要があります。これにより、成形ステーションからサーボ フィードおよびパンチ ユニットまで精度が変化し、通常、購入者が標準ラインから高精度ラインに移行する理由はこれです。
ストリップラインに関する紛争も同じパターンに従う傾向があります。図面は合意されましたが、受け入れ方法は合意されませんでした。
プロファイルごとの工具コストも正直に検討する価値があります。 4 つのプロファイルを実行するラインは、1 つの専用セットと毎週長い切り替えを行うよりも、クイックチェンジ カセットと 2 つのロール セットを使用した方がコストが安くなります。
機械では金属を曲げることができないため、精密なストリッププロジェクトが失敗することはほとんどありません。コイルの指定が緩かったり、フラワーの圧縮回数が少なすぎたり、長さの精度ではなく速度を重視してカットオフが選択されたりしたため、失敗します。サプライヤーに 3 つのもの (公差付きの寸法プロファイル図、購入予定の実際のストリップの仕様、およびシフトごとに必要な生産量) を送信すると、議論は価格から性能へと移り、そこで精密ラインが判断されるべきです。

フラットパック コンテナ ハウスのトップ ビーム ロール成形機は、フラットパック コンテナの屋根構造の製造用に特別に調整されています。高精度の圧延とインテリジェント制御により、トップビームの「スチールコイルイン→プロファイルアウト」の全自動生産を実現。これは、フラットパック コンテナ ハウスの...
詳細を見る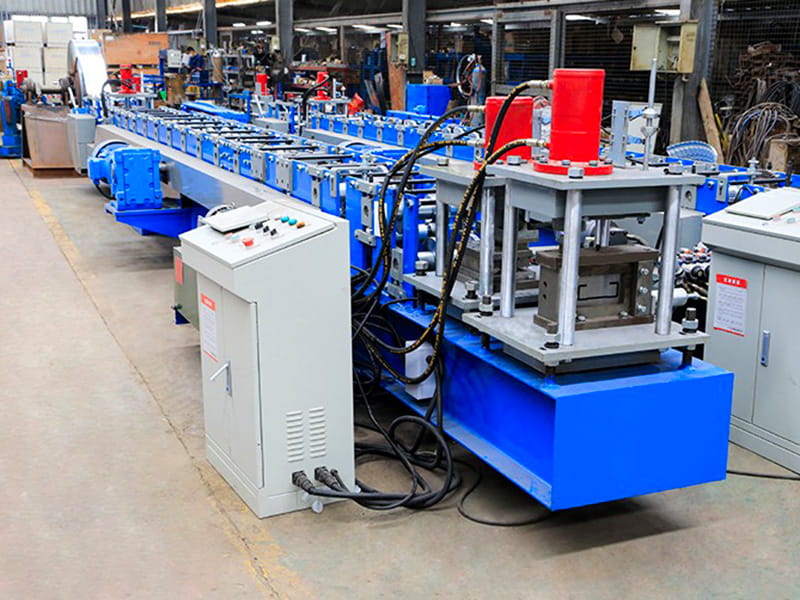
C 母屋ロール成形機は、鉄骨構造の建物外壁システムの製造における特殊機器の中核となります。この機械は、亜鉛メッキまたは黒色鋼ストリップ コイルを原材料として使用し、周囲温度での連続ロール成形プロセスを採用し、金属コイルを国家基準を満たす C 型鋼母屋に徐々に成形します。鉄骨工場、物流倉庫、大規...
詳細を見る
ソーラーストラットチャネルロール成形機は、太陽光発電所サポートシステム用の金属コンポーネントを製造するために特別に設計された完全自動圧延機です。複数の精密ローラーを使用して、金属コイル (アルミニウム、マグネシウム、亜鉛メッキ鋼、アルミニウム合金、またはステンレス鋼) を連続的に冷間曲げして、...
詳細を見る
足場産業用ロール成形機は、足場を構築するための鋼製歩道板 (足場板) の大量生産用に特別に設計された自動圧延機です。 複数の高強度ローラーを使用して、金属コイル (通常は厚さ 1.5 ~ 2.5 mm の Q235/Q345 炭素鋼) を連続的に冷間曲げして、滑り止めの溝、補強リブ、端の...
詳細を見る
ケーブル トレイ ロール成形機は、ケーブル敷設システム用の金属サポート コンポーネントの大量生産用に特別に設計された全自動ロール成形機です。複数の精密ローラーを使用して、亜鉛メッキ鋼、アルミニウム合金、またはステンレス鋼のコイルを、はしご、トレイ、トラフ スタイルなどの標準化されたケーブル ト...
詳細を見る
高速屋根板ロール成形機は、建設業界向けに特別に設計された全自動板金加工機です。その中心的な機能は、金属コイル (カラー塗装鋼、亜鉛メッキ鋼、アルミニウム-マグネシウム-マンガン鋼など) を特定の断面形状 (波形、台形、立ち継ぎ目など) の屋根パネルに連続的かつ高速でロール成形することです。 ...
詳細を見る

著作権©Jiangyin Hailong Machinery Factory All rights reserved ロール成形機メーカー
